Acétate de cellulose et plastique : les différences réelles
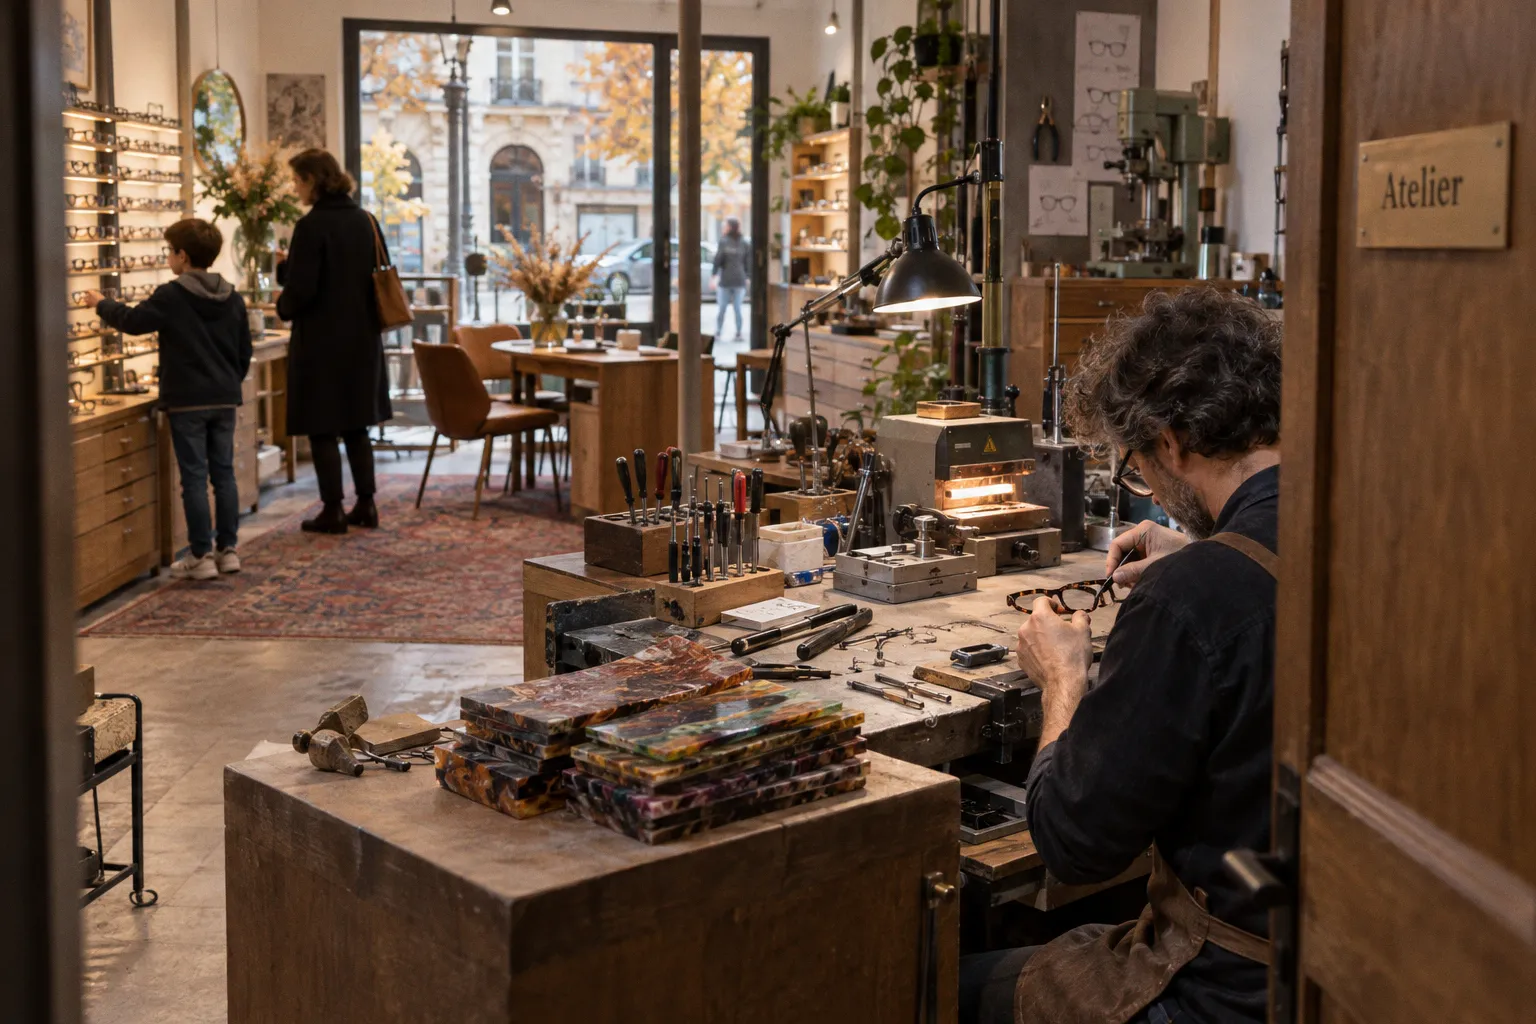
Une plaque d’acétate de cellulose mesure généralement entre 3 et 8 mm d’épaisseur avant d’être découpée, fraisée, ajustée puis polie. Une monture en plastique injecté part, elle, de granulés fondus introduits dans un moule.
Hermine Boulanger·Mis à jour : 12 septembre 2026·15 min de lecture
Acétate de cellulose et plastique: les différences réelles
Cette différence de géométrie industrielle détermine une grande partie de ce que l’on perçoit ensuite: le poids, la densité de la couleur, la précision des arêtes, la réparabilité et la capacité d’ajustage.
La différence entre acétate de cellulose et plastique injecté n’est donc pas seulement une question d’apparence ou de prix. Elle concerne la matière première, le procédé de fabrication et la manière dont la monture continue à se comporter après sa sortie de l’atelier. L’acétate n’est pas automatiquement supérieur dans tous les usages. Il offre en revanche des propriétés spécifiques, particulièrement pertinentes pour une monture de créateur, une fabrication en petite série ou un équipement ajusté avec précision.
Une origine végétale ne suffit pas à définir la matière
L’acétate de cellulose est obtenu à partir de fibres végétales, notamment de coton ou de pulpe de bois, transformées par réaction chimique avec de l’acide acétique. Il s’agit d’un polymère thermoplastique. Cette précision est essentielle: l’acétate n’est pas une matière brute simplement pressée ou taillée. Sa structure résulte d’une transformation industrielle, avec des additifs et des plastifiants dont la composition peut varier selon les fabricants.
Il faut donc éviter une confusion fréquente. Une monture en acétate n’est pas nécessairement 100 % naturelle, biodégradable ou dépourvue de composants d’origine pétrochimique. Le terme désigne une famille de formulations à base d’acétate de cellulose. Les versions dites bio-acétate peuvent intégrer une proportion accrue de composants biosourcés, mais cette appellation ne permet pas, à elle seule, de conclure sur l’ensemble du bilan environnemental de la monture.
Le plastique injecté conventionnel provient principalement de polymères de synthèse, souvent issus de ressources pétrochimiques. Il est livré sous forme de granulés, chauffé jusqu’à devenir suffisamment fluide, puis injecté dans une empreinte métallique. Le moule fixe directement la forme générale de la monture. Le fabricant peut ensuite effectuer des opérations de finition, d’assemblage et de polissage, mais la géométrie principale est déterminée dès l’injection.
La comparaison matière par matière peut être résumée ainsi:
| Paramètre | Acétate de cellulose | Plastique injecté |
|---|---|---|
| Matière de départ | Plaques rigides constituées de cellulose transformée | Granulés de polymères synthétiques |
| Procédé principal | Découpe, fraisage, usinage et polissage | Fusion puis injection dans un moule |
| Épaisseur et volume | Construits progressivement à partir de la plaque | Définis par l’empreinte du moule |
| Couleur | Laminée dans la masse, avec superposition de couches | Incorporée au polymère ou appliquée en surface selon la fabrication |
| Ajustage chez l’opticien | Chauffage et déformation contrôlée possibles | Réajustage plus limité après moulage |
| Liberté de fabrication | Forte pour les formes, les épaisseurs et les combinaisons de teintes | Très efficace pour reproduire rapidement une géométrie constante |
| Production | Adaptée aux petites séries et au travail artisanal | Adaptée aux volumes importants et à la répétabilité |
| Usage spécifique | Montures de créateur, formes épaisses, laminages complexes | Lunettes légères, sportives ou produites en grande série selon le polymère |
Le plastique injecté n’est donc pas un matériau unique. Un polyamide technique ou un polymère de type TR90 peut être très léger, résistant et adapté à la pratique sportive. Le comparer à un acétate dense destiné à une monture optique épaisse revient à opposer deux solutions conçues pour des contraintes différentes.
L’artisanat du bloc: pourquoi l’acétate demande davantage d’usinage
Une monture en acétate commence par une plaque. Le fabricant y positionne le calibre, c’est-à-dire la forme de la face, puis découpe le contour. Les branches sont fabriquées séparément ou dans une autre partie de la plaque. Les éléments sont ensuite fraisés, chanfreinés, percés, assemblés et polis.
La fabrication complète peut mobiliser environ une quarantaine d’étapes, depuis la découpe jusqu’au polissage final. Ce chiffre ne signifie pas que chaque monture suit exactement la même séquence. Une face simple et une monture composée de plusieurs laminages n’impliquent pas le même temps d’usinage. Les assemblages complexes peuvent atteindre jusqu’à 120 heures de travail.
Cette durée s’explique par la quantité de matière retirée et par la nécessité de préserver la régularité des surfaces. Une branche en acétate ne se résume pas à un volume extrudé. Elle peut comporter une âme métallique, des charnières rivetées, plusieurs plaques superposées et des transitions d’épaisseur qui doivent rester nettes après le polissage.
Le polissage joue un rôle mécanique autant que visuel. Il ferme et lisse les surfaces usinées. Une arête mal reprise peut modifier le contact avec la peau, accrocher un cheveu ou créer une zone de pression. Sur une monture transparente ou translucide, la moindre irrégularité devient également visible dans l’épaisseur de la matière.
Le travail sur plaque permet aussi de modifier localement la construction:
1. Le contour peut être taillé avec une grande précision. La forme n’est pas limitée par une seule empreinte de moule. Le lunetier peut conserver une épaisseur importante sur le haut de la face et alléger certaines zones périphériques.
2. Les couches peuvent être orientées et superposées. Une plaque écaille, transparente ou dégradée peut recevoir une combinaison de couleurs différente sur la face, le dessus et les branches.
3. Les arêtes peuvent être travaillées séparément. Un chanfrein brillant, une surface mate et un bord coloré peuvent coexister sur une même pièce.
4. La réparation ou la reprise restent envisageables. Une monture usinée présente davantage de matière disponible pour certains travaux d’ajustage ou de polissage qu’une pièce mince issue d’un moulage.
5. La série peut rester limitée. Le fabricant n’a pas à amortir un outillage d’injection pour chaque nouvelle forme. Cela facilite la production de petits volumes et de calibres moins standardisés.
L’acétate ne vaut pas par une promesse abstraite de fabrication artisanale. Sa valeur vient de la quantité de matière réellement travaillée, retirée, chauffée, assemblée et polie.
À l’inverse, l’injection permet de produire rapidement plusieurs exemplaires identiques. Le moule assure une répétabilité dimensionnelle élevée lorsque le procédé est correctement maîtrisé. Cette logique est particulièrement efficace pour une collection de grande diffusion, un modèle enfant renouvelé régulièrement ou une monture technique dont la priorité est la légèreté.
Le prix d’une monture en acétate rémunère donc autre chose qu’un logo ou une couleur complexe. Il intègre le temps d’usinage, la perte de matière liée à la découpe de la plaque, le réglage des machines, les opérations manuelles et le contrôle des surfaces. Cela ne garantit pas automatiquement une meilleure conception. Une monture en acétate mal dessinée, trop lourde ou mal équilibrée reste une mauvaise monture.
La malléabilité thermique permet un ajustage plus précis
L’acétate de cellulose se ramollit lorsqu’il est chauffé. Chez l’opticien, cette propriété permet de reprendre progressivement la courbure des branches, l’ouverture des tenons, l’appui sur le nez ou l’alignement de la face. Le chauffage ne transforme pas la monture en matériau liquide. Il réduit temporairement sa rigidité et autorise une déformation contrôlée.
Cet ajustage est particulièrement utile lorsque la morphologie du visage s’écarte des proportions moyennes utilisées pour concevoir le calibre. Une branche peut exercer une pression derrière l’oreille. La face peut s’éloigner davantage d’un côté que de l’autre. Les plaquettes peuvent ne pas répartir correctement la charge sur le nez. L’opticien peut alors corriger la géométrie au lieu de se limiter à déplacer les verres.
Le plastique injecté standard est plus difficile à réajuster de manière fine après moulage. Sa composition, son épaisseur et sa mémoire de forme déterminent sa réaction à la chaleur. Certains polymères techniques acceptent des corrections, mais ils ne se comportent pas comme une plaque d’acétate épaisse que l’on peut chauffer, cintrer et reprendre localement.
L’ajustage doit néanmoins rester mesuré. Une chaleur excessive peut altérer la surface, déformer une zone mince ou fragiliser un assemblage. Les charnières, les rivets et les emplacements de perçage imposent leurs propres limites. La malléabilité est un avantage de maintenance, pas une autorisation de modifier indéfiniment la monture.
Le rôle de la géométrie dans le confort
Le confort dépend rarement d’un seul paramètre. La matière intervient, mais la répartition des masses et le dessin de la monture sont déterminants.
Une monture épaisse en acétate peut être plus lourde qu’un modèle injecté très fin. Elle peut pourtant mieux se stabiliser si son centre de gravité est correctement placé et si les branches répartissent la pression sur une surface suffisante. À l’inverse, une monture légère peut devenir inconfortable si elle glisse, comprime les tempes ou concentre son poids sur deux petites zones du nez.
La densité de l’acétate est souvent perceptible au toucher. La matière possède une surface lisse et une certaine inertie mécanique. Ce ressenti est différent de celui d’un polymère injecté souple ou texturé. Il ne constitue pas une preuve de qualité en soi, mais il révèle une architecture matérielle différente.
Pour évaluer une monture, il faut observer:
- la stabilité de la face lorsque la tête s’incline;
- la pression exercée par les branches sur les tempes;
- l’appui réel du pont sur le nez;
- l’équilibre entre le poids des verres et celui de la monture;
- la possibilité de corriger l’ouverture et la courbure par chauffage;
- la qualité des transitions entre les pièces et les zones polies.
La qualité d’une monture acétate apparaît donc après l’ajustage. Une face parfaitement polie, mais mal adaptée au visage, ne remplit pas sa fonction optique. La matière donne une marge de correction; elle ne remplace pas le travail de l’opticien.
Laminage et profondeur des teintes: ce que l’œil distingue réellement
La couleur de l’acétate est généralement construite dans l’épaisseur de la plaque. Plusieurs couches peuvent être laminées pour produire un écaille, un dégradé, une transparence colorée ou un contraste entre la face et les branches. Lorsque le fabricant usine la matière, il révèle les différentes strates au lieu de simplement découvrir une surface peinte.
Cette structure explique la profondeur visuelle de certaines montures. La lumière traverse partiellement les couches translucides, se réfléchit sur les interfaces et donne à la couleur une variation qui change selon l’épaisseur observée. Une arête polie ne présente alors pas le même aspect qu’une surface plane, même si elle appartient à la même plaque.
Le plastique injecté peut également recevoir des couleurs complexes. Des pigments peuvent être mélangés au polymère, et certaines fabrications utilisent des procédés décoratifs ou des effets de surface. Il serait donc faux d’affirmer qu’une monture injectée est toujours monochrome ou visuellement pauvre. La différence se situe plutôt dans la manière dont l’effet est obtenu et dans la possibilité de le prolonger par l’usinage.
Sur une monture injectée, une coloration de surface peut s’altérer plus rapidement si elle dépend d’un revêtement ou d’une finition externe. Une couleur intégrée au polymère résiste mieux à ce type d’usure, mais elle ne produit pas nécessairement la même profondeur qu’un laminage de plaques d’acétate.
Comment reconnaître l’acétate de cellulose
Aucun signe visuel isolé ne permet de certifier la matière avec une fiabilité absolue. La transparence, le poids, la qualité du poli ou la présence d’un motif dans la masse orientent l’observation, mais une formulation injectée bien maîtrisée peut imiter certains de ces effets.
Quelques indices restent utiles en magasin:
1. Observer l’épaisseur des bords. Une face en acétate présente souvent une variation d’épaisseur lisible, avec des arêtes travaillées et des chanfreins distincts.
2. Regarder le motif dans la tranche. Sur une plaque laminée, les couches colorées continuent généralement dans l’épaisseur. Elles ne s’arrêtent pas à une pellicule superficielle.
3. Examiner le polissage. Un acétate correctement poli montre une surface profonde, régulière, sans rupture entre les zones planes et les bords.
4. Vérifier les branches. Les branches épaisses, les contrastes de couches et les raccords avec les charnières révèlent souvent un travail d’usinage.
5. Demander la matière au professionnel. La fiche fabricant ou la traçabilité de la collection restent plus fiables qu’un jugement fondé uniquement sur le toucher.
L’odeur, le poids ou la sensation de chaleur ne sont pas des tests suffisants. Il ne faut pas chauffer soi-même une monture pour identifier sa composition. Une manipulation non contrôlée peut endommager les verres, les traitements de surface ou les éléments métalliques.
Durabilité: résister, se réparer, vieillir
La durabilité d’une monture ne se réduit pas à sa résistance à la casse. Elle comprend la tenue des charnières, la conservation de la forme, la résistance des surfaces, la possibilité d’un nouvel ajustage et la disponibilité des pièces.
L’acétate possède une rigidité et une épaisseur qui lui permettent de supporter des montages optiques exigeants. Il peut être usiné en volumes importants autour du calibre. Cette réserve de matière autorise aussi certains travaux de reprise. Une branche peut être repolie. Une surface peut être ravivée. Un ajustage peut corriger une déformation modérée.
Cela ne signifie pas que l’acétate est incassable. Les zones proches des charnières, les parties très amincies et les perçages restent sensibles aux contraintes. Une chute, une torsion répétée ou une ouverture forcée peuvent provoquer une fissure. La présence d’une âme métallique dans la branche ne supprime pas ces risques.
Le plastique injecté présente une durabilité très variable. Une monture technique conçue pour le sport peut mieux supporter les flexions et les chocs qu’un acétate épais destiné à un usage urbain. Certains polymères reviennent plus facilement à leur forme initiale. D’autres deviennent cassants avec le temps, selon leur formulation, leur exposition aux UV et les contraintes subies.
La question pertinente n’est donc pas: quelle matière ne casse jamais? Elle est plutôt: quelle matière correspond à l’usage, et quelle maintenance sera possible dans la durée?
Pour une monture de créateur, la réparabilité dépend aussi de la construction:
- charnières vissées ou rivetées plutôt que pièces impossibles à remplacer;
- épaisseur suffisante autour des vis et des tenons;
- disponibilité des branches et des composants;
- absence de décoration qui empêche une reprise mécanique;
- qualité du polissage après plusieurs années de port;
- capacité de l’atelier à effectuer un réglage sans marquer la matière.
Une monture durable est une monture qui conserve sa fonction et peut être entretenue. Le matériau compte, mais l’architecture compte autant.
Le confort cutané et la question des allergies
L’acétate de cellulose est généralement considéré comme doux au contact de la peau et naturellement hypoallergénique. Sa surface polie limite les aspérités et sa formulation le distingue de certains plastiques contenant des additifs susceptibles de provoquer des irritations chez des personnes sensibles.
Cette propriété ne permet pas de promettre une absence universelle de réaction. Une monture associe plusieurs matériaux: acétate, métal, vernis, plaquettes, adhésifs, éléments de charnière. Une irritation peut provenir d’une zone métallique, d’un revêtement ou de la transpiration accumulée au niveau du pont et des branches.
Le contact cutané dépend également de la finition. Un bord mal poli, une charnière saillante ou une surface devenue rugueuse peuvent créer une gêne indépendamment de la composition principale. L’acétate facilite une finition très lisse, mais cette finition doit être effectivement réalisée et conservée.
Les personnes ayant une peau réactive ont intérêt à décrire précisément la zone concernée: nez, tempes, derrière les oreilles ou contact avec les branches. L’opticien pourra distinguer une réaction de matériau d’un problème de pression ou d’ajustage. Une monture correctement réglée limite les frottements et la rétention d’humidité.
Ce que justifie réellement le prix d’une monture en acétate
Le surcoût d’une monture de créateur en acétate peut correspondre à plusieurs éléments concrets:
- une plaque fabriquée avec plusieurs couches et une faible tolérance de défaut;
- un usinage plus long qu’un moulage standard;
- une perte de matière importante lors de la découpe;
- des opérations manuelles de chanfreinage et de polissage;
- un assemblage de composants plus exigeant;
- une production en petite série;
- un ajustage plus précis en magasin;
- une capacité de réparation supérieure à celle d’une pièce très fine ou indémontable.
Il ne faut toutefois pas transformer ces avantages en règle automatique. Une monture injectée peut être la meilleure solution pour un enfant, une pratique sportive ou une personne qui cherche un poids minimal. Un polyamide technique bien conçu répondra parfois mieux aux flexions et aux chocs qu’un acétate lourd. À l’inverse, une monture acétate sera pertinente pour une forme structurée, un pont travaillé, une couleur laminée ou un ajustage morphologique fin.
Le choix se décide donc sur trois niveaux:
1. La contrainte d’usage. Port quotidien, activité sportive, exposition à la chaleur, manipulations fréquentes ou usage occasionnel ne sollicitent pas la monture de la même manière.
2. La contrainte optique. L’épaisseur et le poids des verres, le calibre et la position du centre optique peuvent favoriser une construction rigide et stable.
3. La contrainte de fabrication. Une forme complexe, une couleur dans la masse ou une fabrication sur mesure tirent avantage de l’usinage dans une plaque d’acétate.
La matière la plus coûteuse n’est pas forcément la plus performante. La bonne matière est celle qui répond à la contrainte dominante sans ajouter de masse, de fragilité ou de complexité inutile.
Acétate ou injection: une décision de conception
La différence acétate de cellulose et plastique injecté devient claire lorsqu’on cesse de comparer uniquement des objets finis. L’acétate est une matière que l’on construit et que l’on retire progressivement pour obtenir une forme. Le plastique injecté est une matière que l’on fluidifie puis que l’on reproduit dans un volume déterminé.
Cette distinction influence la liberté du lunetier, la profondeur des couleurs, la capacité d’ajustage et le rapport au temps de fabrication. Elle explique aussi pourquoi deux montures de même forme apparente peuvent offrir des sensations très différentes sur le visage.
Pour une monture de créateur, l’acétate justifie son intérêt lorsqu’il apporte une fonction identifiable: meilleure adaptation morphologique, structure plus stable, finition plus précise, motif laminé dans la masse ou possibilité de maintenance. Sans ces éléments, le mot acétate reste une indication de matière, pas une garantie de performance.
La comparaison sérieuse ne consiste donc pas à opposer l’artisanat au plastique industriel. Elle consiste à examiner la chaîne complète: formulation, épaisseur, géométrie, assemblage, polissage, ajustage et usage. La performance finale appartient à l’ensemble.