Acétate de cellulose : les secrets de fabrication artisanale
Une monture en acétate de cellulose ne sort pas d’un moule avec la docilité anonyme d’un objet injecté.
Hippolyte Savard·Mis à jour : 12 septembre 2026·16 min de lecture
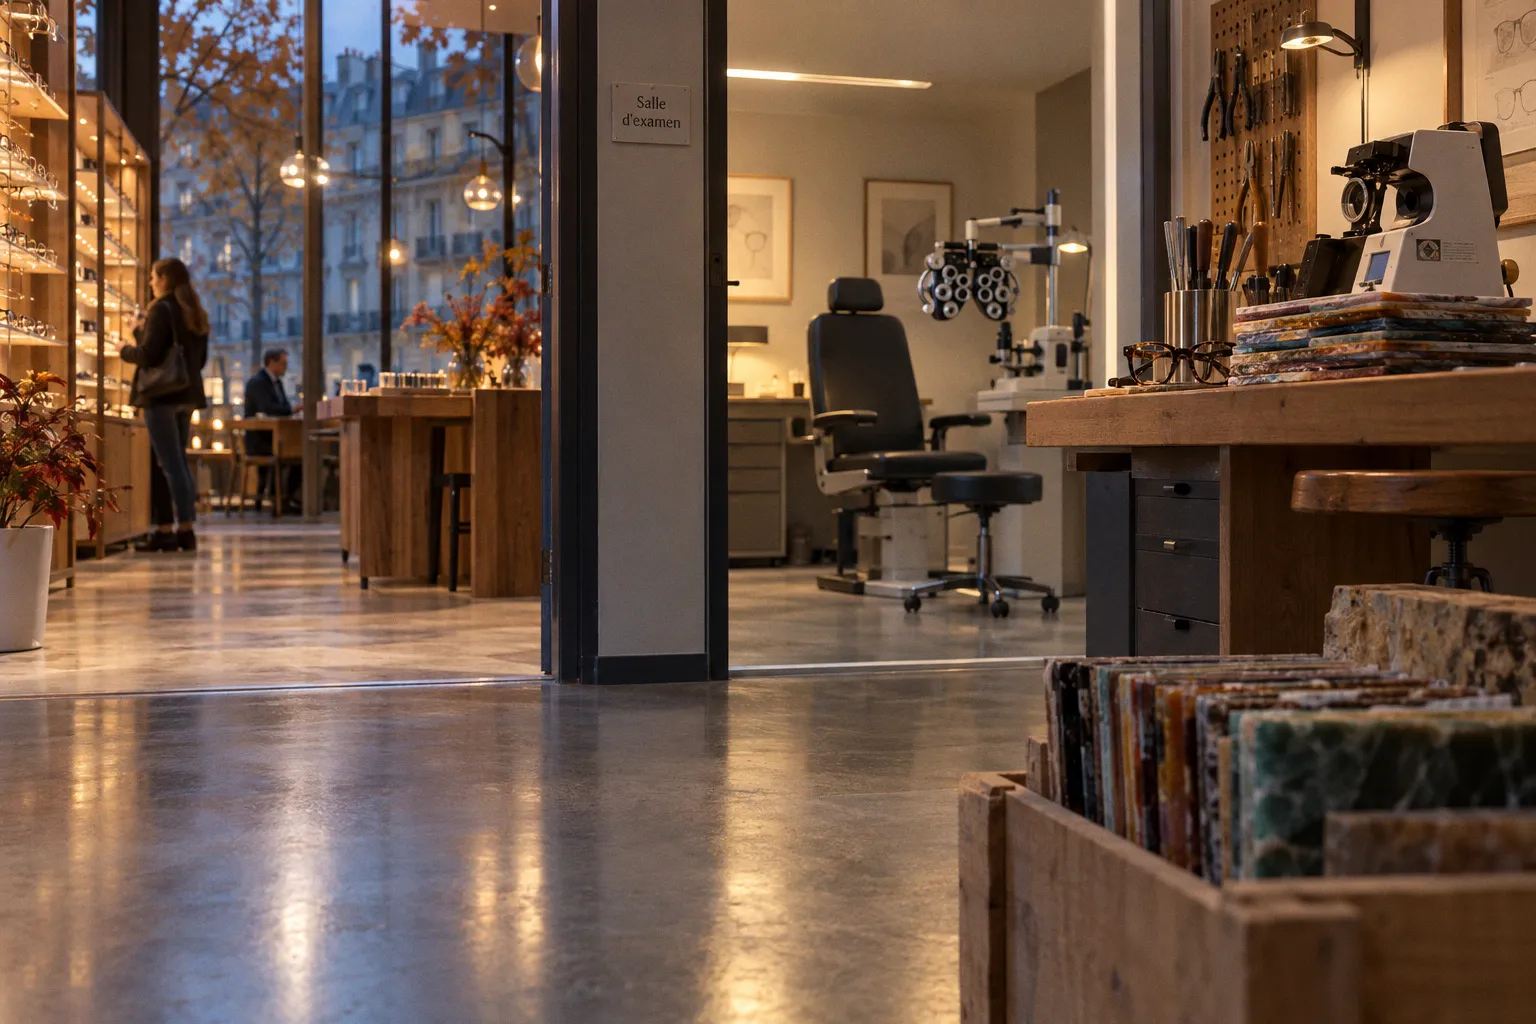
Acétate de cellulose: les secrets de fabrication artisanale
Elle commence sa carrière sous forme de plaque, parfois translucide, souvent striée de couleurs, puis traverse une succession d’opérations où la machine enlève, chauffe, courbe et polit — tandis que l’œil humain décide si la matière mérite d’aller plus loin.
La fabrication de lunettes en acétate fait main repose ainsi sur un paradoxe très contemporain: une technologie numérique d’une précision presque chirurgicale, associée à des gestes d’atelier qui n’ont rien d’automatique. Jusqu’à près de 80 étapes peuvent être nécessaires pour transformer une plaque de cellulose en monture portable. Le résultat tient moins de la prouesse industrielle que d’une architecture miniature, où chaque dixième de millimètre finit par modifier la silhouette.
De la fibre végétale à la plaque d’acétate: la genèse d’un matériau noble
L’acétate de cellulose est souvent présenté comme une matière naturelle. La formule est séduisante, mais un peu trop bien repassée. Il provient bien d’une cellulose issue de la pulpe de bois ou de fibres de coton, mais cette matière végétale est ensuite transformée par acétylation, c’est-à-dire par une interaction chimique avec l’acide acétique.
L’acétate n’est donc ni du bois compressé ni une substance brute prélevée dans une forêt particulièrement photogénique. C’est un thermoplastique dont la composition et la structure permettent de travailler la matière en plaques, de la chauffer, de la galber et de la polir avec une profondeur visuelle que le plastique injecté peine généralement à égaler.
Cette différence de départ détermine toute la suite du processus.
Les plaques d’acétate sont fabriquées dans des formats standard d’environ 170 × 1 400 mm, avec des épaisseurs comprises entre 3 et 8 mm. Une face de monture réclame souvent autour de 6 mm, tandis que les branches se contentent généralement de 3,5 à 4 mm. Ces chiffres ne sont pas de simples paramètres de production: ils conditionnent la masse, la présence sur le visage, la possibilité de créer un biseau, la finesse d’un bord ou la profondeur d’une teinte.
Un acétate écaille épais n’a pas seulement davantage de matière. Il offre une profondeur chromatique, des lignes de fuite et des variations de motif qui apparaissent progressivement au fraisage et au polissage. À l’inverse, une plaque plus fine impose une écriture plus retenue. La monture ne pourra pas jouer la même partition: moins de volume, moins de relief, parfois plus de discrétion — ce qui, dans le vocabulaire de la mode, signifie souvent que la contrainte a été correctement maquillée.
Une plaque n’est pas encore une monture
Avant l’usinage, la matière doit être préparée et stabilisée. Les plaques peuvent être composées de plusieurs couches, de couleurs superposées ou de motifs intégrés dans la masse. Ce point est essentiel: dans une monture en acétate de qualité, la couleur n’est pas seulement déposée en surface. Elle accompagne le travail de la matière et conserve sa présence lorsqu’une arête est taillée, qu’un biseau est créé ou qu’une branche est affinée.
La matière première doit aussi perdre une partie de ses tensions internes. Après la découpe des blocs, l’acétate est soumis à une cuisson de séchage — ou étuvage — à une température inférieure à 60 °C pendant environ une semaine. Cette phase lente vise à limiter les déformations ultérieures liées au rétrécissement du matériau.
Le temps, ici, n’a rien d’un supplément romantique ajouté par l’artisan pour justifier un prix. Il sert à empêcher la monture de changer de géométrie après sa fabrication. Une face qui se rétracte légèrement, une branche qui tire sur son axe ou un angle pantoscopique qui se modifie peuvent suffire à compromettre l’équilibre final.
La valeur de l’acétate ne se résume pas à sa couleur: elle se lit dans la manière dont la matière conserve ses proportions après avoir été découpée, chauffée et polie.
L’usinage de précision: quand la technologie CNC sculpte la matière
La fabrication artisanale d’une monture en acétate n’est pas une opposition théâtrale entre la main et la machine. Ce serait une vision aussi romantique qu’imprécise. Les fraiseuses CNC interviennent pour découper la matière avec des tolérances de l’ordre du dixième de millimètre. L’artisan, lui, définit les formes, surveille les étapes, reprend les surfaces et arbitre les irrégularités.
La machine assure la répétabilité du geste. Elle ne possède pas pour autant le dernier mot esthétique.
La plaque est d’abord découpée pour faire apparaître l’ébauche de la face et des branches. Le fraisage retire progressivement la matière selon le dessin de la monture: contour extérieur, logements des verres, épaisseur de la face, zones de raccord. C’est une opération soustractive. Là où le plastique injecté est obtenu par remplissage d’un moule, l’acétate fraisé est sculpté dans une matière déjà existante.
Cette différence entre acétate fraisé et plastique injecté est fondamentale.
| Paramètre | Acétate fraisé | Plastique injecté |
|---|---|---|
| Origine de la forme | Plaque usinée puis travaillée | Granulés fondus injectés dans un moule |
| Expression des couleurs | Motifs et strates présents dans la plaque | Couleur intégrée au matériau injecté ou ajoutée selon le procédé |
| Travail de la matière | Découpe, fraisage, galbage, polissage | Remplissage et refroidissement du moule |
| Ajustement des volumes | Grande liberté dans les biseaux et les épaisseurs | Forme davantage déterminée par le moule |
| Intervention de l’atelier | Contrôle, finition, galbe, polissage et ajustements | Généralement orientée vers la production répétitive |
| Rendu visuel | Profondeur, transparence et variations liées à la plaque | Aspect plus uniforme, selon la formulation et le moulage |
Il ne s’agit pas de décréter que l’injection serait toujours inférieure. Elle répond à d’autres logiques de production, de coût et de régularité. Mais elle ne raconte pas la même histoire matérielle. Confondre les deux revient à confondre une façade en pierre taillée avec un parement moulé sous prétexte qu’ils ont tous deux quatre angles.
Le dessin devient une géométrie portable
À ce stade, le travail de création se confronte à la réalité du visage. Un dessin peut être séduisant sur une planche, puis perdre toute tension une fois converti en monture. La largeur du pont, la hauteur du calibre, l’épaisseur de la face et l’angle des branches modifient la perception de l’ensemble.
Une monture épaisse peut être équilibrée par un pont plus net ou une ligne supérieure plus calme. Une forme ronde gagne parfois à être contenue par des branches droites. Un œil légèrement pantos demande une continuité de courbe que l’acétate révèle avec une franchise presque cruelle. Les erreurs de proportions ne disparaissent pas au polissage; elles deviennent simplement plus brillantes.
Le fraisage CNC donne donc une structure précise, mais la construction de la monture ne s’arrête pas au contour. Les bords sont repris, les surfaces préparées, les volumes ajustés. Selon le dessin, l’artisan peut créer des biseaux ou des changements d’épaisseur qui captent la lumière sur la face. C’est là que l’acétate commence à sortir de la simple catégorie du matériau pour devenir un langage formel.
Dans les lunettes de créateurs, cette lecture des volumes compte autant que le logo placé sur la branche. Une signature discrète dans un angle bien construit vaut souvent davantage qu’une déclaration graphique surdimensionnée. Le design optique a ceci de particulier qu’il doit être vu sans se faire remarquer comme un objet séparé du visage.
L’art du tirage d’âme: l’insertion invisible de l’armature métallique
Une branche en acétate peut sembler homogène, mais elle intègre généralement une armature métallique destinée à renforcer sa structure. Cette pièce est insérée à chaud dans l’acétate lors d’une opération appelée tirage d’âme, ou shooting dans le vocabulaire d’atelier.
L’armature n’est pas un ornement caché. Elle permet à la branche de conserver sa tenue et rend possibles des ajustements précis par l’opticien. Sa présence se fait oublier lorsqu’elle est correctement intégrée; c’est précisément le signe qu’elle remplit son rôle.
Le geste demande une grande justesse. La branche doit recevoir l’âme métallique dans un axe régulier, sans fissure ni déformation de la matière. Une insertion trop superficielle fragilise la structure. Une insertion mal alignée perturbe l’ouverture, la fermeture et le réglage sur le visage. Dans une paire de lunettes, quelques degrés de travers ne produisent pas un manifeste d’avant-garde: ils produisent une monture qui ne tient pas correctement.
L’armature est ensuite recouverte par l’acétate, puis la branche est façonnée et polie. Les charnières sont positionnées avec la même exigence de géométrie. Ici, le design rencontre une contrainte très prosaïque: les deux branches doivent s’ouvrir, se fermer et se poser avec une symétrie suffisante pour que le confort ne dépende pas d’un miracle.
Une précision qui ne se voit pas
Les étapes les plus importantes sont rarement celles que le client remarque immédiatement. Une belle transparence attire l’œil. Une branche bien équilibrée, elle, se contente de ne pas fatiguer le visage.
Le travail de l’opticien indépendant commence déjà à être préparé par cette construction. Une monture correctement stabilisée et renforcée peut être ajustée plus finement. Le professionnel pourra modifier le galbe, reprendre l’appui derrière l’oreille ou corriger la symétrie sans traiter l’acétate comme une matière décorative fragile.
C’est aussi ce qui distingue une monture pensée pour être portée d’un objet simplement photogénique. Les marques de lunettes indépendantes revendiquent souvent une identité visuelle forte; cette identité n’a de valeur que si elle survit au quotidien, aux manipulations, aux réglages et aux variations de température. Le spectaculaire doit donc accepter une discipline: celle du nez, des oreilles et de la mécanique.
La patience comme alliée: l’étuvage et la stabilisation des montures
Le mot artisanal évoque spontanément la main. Dans le cas de l’acétate, il faudrait aussi parler de patience. La matière n’aime pas être brusquée. Elle se chauffe pour être courbée, mais elle doit ensuite retrouver un état stable. Elle est usinée avec précision, puis observée dans le temps pour éviter qu’une tension résiduelle ne transforme la monture.
La préparation de la matière première peut prendre de 7 à 15 jours selon les étapes considérées. L’étuvage, lui, s’étend sur environ sept jours à moins de 60 °C. Ces durées donnent une idée de ce qui sépare une monture en plaque d’un produit simplement formé dans un moule.
Le séchage ne consiste pas à abandonner l’acétate dans une armoire en attendant une révélation. Il s’inscrit dans une séquence de stabilisation destinée à réduire le risque de retrait et de déformation. L’artisan travaille ensuite sur une matière plus prévisible, ce qui est une qualité discrète mais décisive.
Le galbe: la monture quitte le plan
Une face de lunettes n’est pas une surface plate posée devant les yeux. Elle possède un galbe, un angle pantoscopique et une relation précise avec le visage. L’acétate est chauffé pour être courbé selon la géométrie prévue. Cette opération transforme un élément plan en volume portable.
Le galbe influe sur plusieurs perceptions à la fois:
- il détermine la manière dont la monture enveloppe le visage;
- il modifie la position des cercles et donc la lecture des yeux derrière les verres;
- il participe à la stabilité de la paire sur le nez;
- il donne à la face sa tension visuelle, sa douceur ou sa raideur;
- il conditionne une partie des ajustements futurs réalisés en magasin.
Une monture très plate peut produire une impression graphique et stricte. Une monture plus enveloppante apporte davantage de douceur, mais peut aussi alourdir la présence du calibre si ses proportions sont mal maîtrisées. Comme en architecture, la courbe n’est pas automatiquement élégante. Elle doit répondre à une structure.
La chauffe doit être contrôlée pour ne pas altérer la matière ni perturber ses dimensions. Le geste de galbage demande donc de connaître le comportement de l’acétate, sa réaction à la température et la manière dont il revient — ou ne revient pas — à sa forme initiale. Le matériau a une mémoire relative; l’atelier doit avoir une mémoire, elle, plutôt exacte.
Le polissage final: révéler l’éclat et la profondeur des couleurs
Le polissage est souvent réduit à une opération cosmétique. Ce serait sous-estimer son rôle. Il révèle la profondeur de l’acétate, clarifie les bords, adoucit les surfaces et donne à la monture cette brillance qui fait ressortir les couches de couleur. Mais il peut aussi dévoiler les faiblesses du travail précédent: une rayure, une arête mal préparée, une transition trop brutale.
La technique de polissage des lunettes artisanales intervient après plusieurs phases de façonnage. Les surfaces sont progressivement travaillées pour obtenir un toucher régulier et une réflexion de lumière cohérente. Le résultat recherché n’est pas forcément un miroir uniforme. Certaines créations préfèrent une finition plus mate, plus architecturale, qui laisse visibles les lignes d’usinage ou la densité de la matière.
Dans le cas d’un acétate écaille, le polissage joue avec les transparences. Les bruns, les ambres, les noirs et les nuances miel ne sont pas simplement éclaircis; ils gagnent une profondeur qui change selon l’angle de vue. Une même branche peut sembler sombre sous une lumière froide et presque translucide sous une lumière plus directe.
C’est également à cette étape que l’on comprend pourquoi l’épaisseur de la plaque compte autant. Un bord suffisamment dense peut recevoir un biseau net, une arête lumineuse ou une transition progressive. Une matière trop mince ne permet pas les mêmes effets. Le minimalisme, contrairement à sa réputation, a besoin de matière pour paraître simple.
Une finition qui prépare l’intervention de l’opticien
Le polissage ne clôt pas entièrement la vie de la monture. Une paire de lunettes doit pouvoir être montée, réglée et entretenue. Les logements des verres, les charnières et les points de contact doivent rester compatibles avec le travail en magasin.
C’est ici que le lunetier indépendant conserve une place irremplaçable. Il ne reçoit pas seulement un objet fini; il reçoit une structure qu’il doit adapter à une personne. Le centrage, le réglage des branches, l’appui sur le nez et la symétrie générale demandent une lecture du visage que la fiche technique ne peut pas fournir.
Une création de lunetterie réussie accepte cette dernière étape. Elle ne se comporte pas comme une sculpture intouchable. Elle doit conserver sa ligne tout en permettant l’ajustement. Le design véritable n’est pas celui qui refuse le corps; c’est celui qui prévoit sa présence.
Pourquoi l’acétate reste une signature des créateurs indépendants
L’acétate de cellulose offre aux créateurs une latitude particulière. Il permet de travailler les couleurs dans la masse, de composer des épaisseurs, de créer des volumes et de jouer sur la transparence sans réduire la monture à une simple surface imprimée. La matière devient alors une partie du dessin, parfois même son principal argument.
Les collections de montures optiques exclusives exploitent cette possibilité de plusieurs manières:
1. Par la couleur, avec des plaques superposées, des écailles nuancées ou des transparences qui évoluent selon la lumière.
2. Par l’épaisseur, en assumant une face dense ou, au contraire, en affinant les bords jusqu’à une présence presque graphique.
3. Par le biseau, qui transforme une arête fonctionnelle en ligne lumineuse.
4. Par le galbe, qui modifie la relation entre la monture et le visage.
5. Par le polissage, qui peut rendre la matière brillante, satinée ou plus sèche selon l’effet recherché.
6. Par les branches, où l’armature métallique, la charnière et les variations d’acétate composent une architecture plus discrète.
Cette liberté ne signifie pas que chaque monture est une pièce unique ou entièrement fabriquée à la main. Ce raccourci ferait plaisir aux brochures, moins aux ateliers. La production associe machines CNC, procédés thermiques et gestes manuels. La valeur vient précisément de cette combinaison: la machine fournit la précision, l’artisan interprète la matière et corrige ce que le dessin abstrait ne pouvait pas prévoir.
Le caractère artisanal se trouve donc moins dans l’absence de technologie que dans la manière de l’utiliser. Une fraiseuse numérique peut produire des formes sans âme si elle ne sert qu’à répéter un volume standard. Elle devient un outil de création lorsqu’elle est intégrée à une chaîne où les proportions, les épaisseurs, les bords et les finitions sont réellement pensés.
Une monture en acétate se juge aussi après l’atelier
Le récit de fabrication ne doit pas transformer chaque paire en relique. Une monture reste un objet d’usage, exposé aux chocs, aux réglages, aux variations de température et aux manipulations quotidiennes. Sa qualité se mesure à la continuité entre le geste de fabrication et la vie réelle.
Une bonne monture en acétate doit conserver une géométrie stable, permettre les ajustements et maintenir une cohérence entre ses surfaces. Elle doit aussi vieillir avec une certaine dignité. Le brillant peut évoluer, les micro-rayures apparaître, les branches être reprises; rien de cela ne condamne la pièce. Au contraire, l’acétate se prête à l’entretien et au repolissage lorsqu’il est suivi par un professionnel compétent.
Le choix d’un modèle ne devrait donc pas s’arrêter à la couleur de la plaque ou à l’effet de vitrine. Il mérite une lecture plus précise:
- la face est-elle proportionnée au visage ou seulement spectaculaire sur un présentoir?
- l’épaisseur sert-elle la structure, ou masque-t-elle un dessin sans conviction?
- les biseaux accompagnent-ils la forme, ou ajoutent-ils un éclat décoratif sans nécessité?
- les branches sont-elles équilibrées et correctement renforcées?
- le galbe permet-il une adaptation réelle par l’opticien?
- le polissage révèle-t-il la matière, ou se contente-t-il d’un brillant uniforme?
Ces questions ne retirent rien au plaisir esthétique. Elles lui donnent une colonne vertébrale.
L’acétate de cellulose est une matière exigeante parce qu’il ne dissimule pas facilement les décisions. Une couleur trop plate, une épaisseur mal calibrée, une ligne de fuite interrompue ou un polissage approximatif restent visibles. Le matériau possède une forme de franchise — qualité assez rare dans la mode pour être signalée.
La fabrication d’une monture en acétate suit donc une logique patiente: une cellulose transformée, une plaque préparée, une matière stabilisée, une géométrie fraisée, une armature intégrée, un galbe contrôlé et des surfaces polies jusqu’à trouver leur juste lumière. Près de 80 étapes peuvent être nécessaires pour parvenir à cette simplicité apparente.
C’est peut-être cela, au fond, le luxe de la lunetterie indépendante: non pas ajouter de la complexité au visage, mais donner à une forme simple assez de construction pour qu’elle tienne debout — et qu’elle continue de le faire une fois sortie de l’atelier.