Assemblage des charnières : pourquoi le rivetage surpasse le collage
Plus de 3 000 cycles d’ouverture et de fermeture en cinq ans: une charnière de lunettes subit une sollicitation répétée, même lorsque la monture est manipulée avec soin.
Hermine Boulanger·Mis à jour : 20 septembre 2026·18 min de lecture
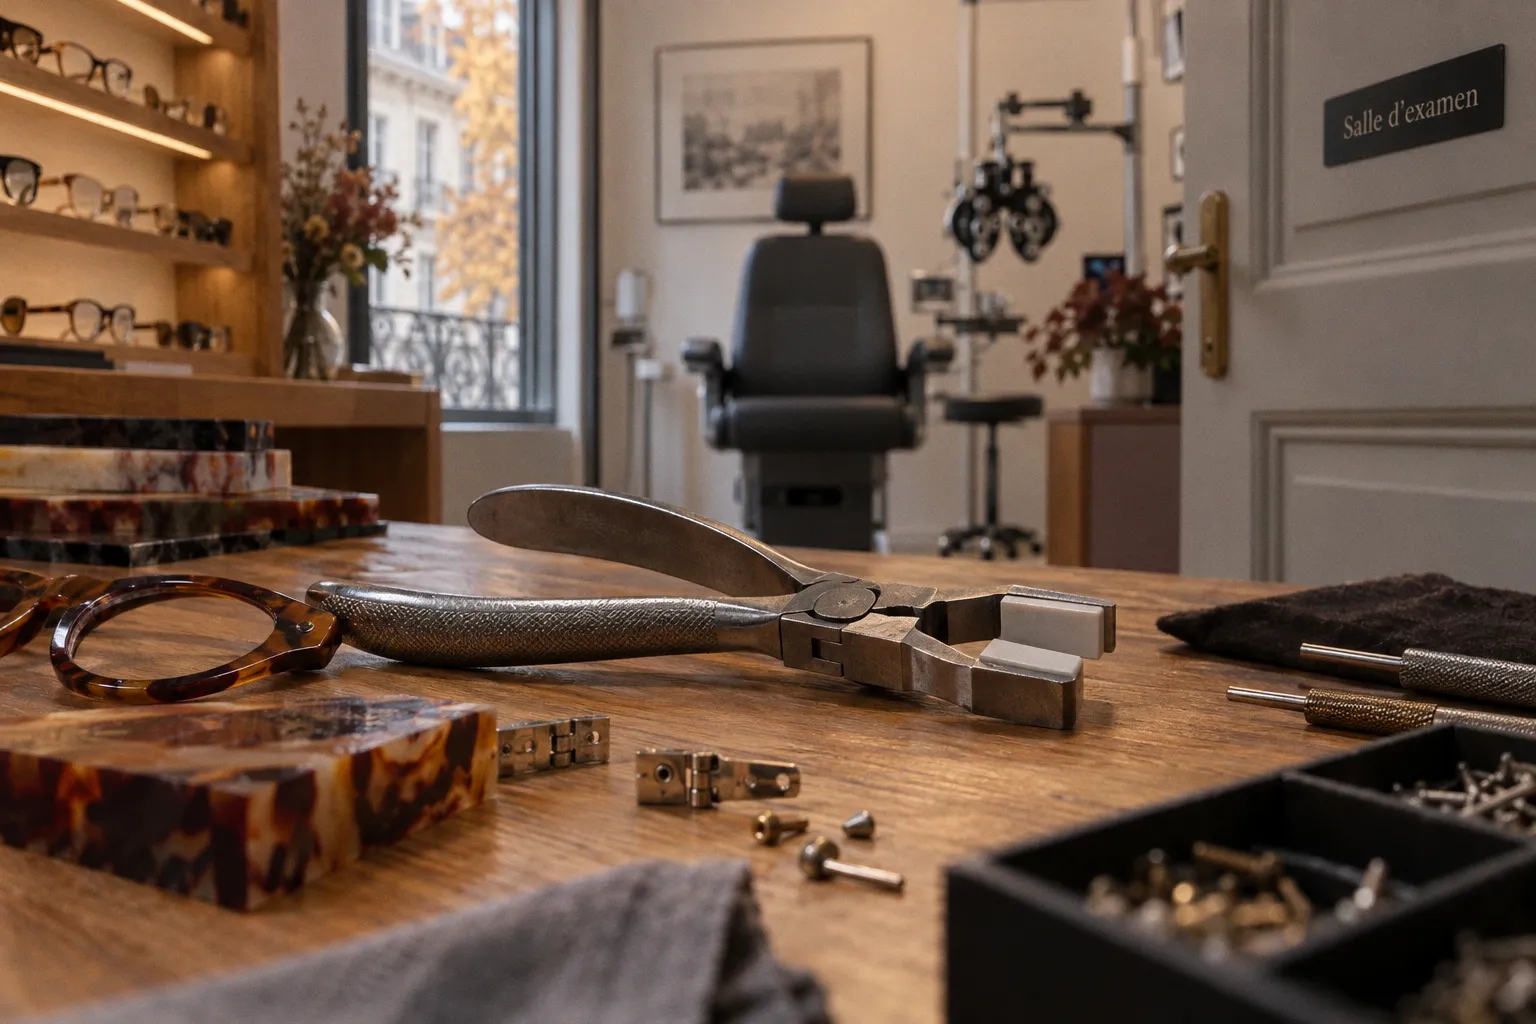
Assemblage des charnières: pourquoi le rivetage surpasse le collage
Sur une face en acétate de cellulose, cette contrainte se concentre autour d’une zone réduite, percée, fraisée ou chauffée pour recevoir le mécanisme.
La technique d’assemblage détermine donc davantage que l’apparence de la monture. Elle agit sur la résistance à la flexion, la stabilité du tenon, la possibilité de réparation et la durée de fonctionnement de l’articulation. Dans l’opposition entre assemblage lunettes rivetage vs collage, les deux procédés ne jouent pas dans la même catégorie mécanique. Le rivetage crée une liaison traversante et bloquée par déformation du métal. Le collage dépend d’une interface adhésive soumise aux mouvements, aux chocs et au vieillissement.
La mécanique de l’articulation: une contrainte répétée, localisée et asymétrique
Une monture ne travaille pas comme une pièce rigide et immobile. À chaque ouverture des branches, l’effort se transmet depuis le tenon jusqu’à la charnière, puis vers la face en acétate. Le mécanisme absorbe une partie du mouvement, mais la matière qui l’entoure reçoit aussi des contraintes de flexion et de torsion.
La charnière est fixée sur une zone relativement mince de la face. Les plaques d’acétate utilisées en lunetterie peuvent présenter une épaisseur comprise entre 3 et 8 mm, selon la construction de la monture, son dessin et les opérations d’usinage. Cette épaisseur ne constitue pas une réserve mécanique illimitée: le perçage, l’incrustation et la proximité du bord modifient localement la rigidité de la matière.
La branche exerce plusieurs types d’efforts:
- une traction lorsque la branche est ouverte au-delà de sa position habituelle;
- une flexion lors de la mise en place ou du retrait des lunettes;
- une torsion lorsque la monture est saisie d’un seul côté;
- des chocs ponctuels lorsque les lunettes sont posées ou déplacées sur une surface;
- une sollicitation répétée du même axe pendant les milliers de cycles d’utilisation.
Le problème n’est donc pas seulement la force maximale supportée par la charnière. Il concerne aussi la répétition. Une liaison peut résister à un effort ponctuel et perdre progressivement sa stabilité sous l’effet de cycles moins intenses mais répétés.
Une charnière fiable ne se juge pas à la force qu’elle supporte une fois, mais à la manière dont elle conserve son axe après des milliers de mouvements.
Le fonctionnement mécanique dépend également du nombre de barillets. Une charnière à barillet peut comporter 3, 5 ou 7 éléments articulés. Chaque barillet participe à la répartition du mouvement et au maintien de l’axe. Une configuration à 7 barillets offre une construction plus robuste qu’une configuration simplifiée, à condition que l’usinage, l’alignement et la fixation soient correctement exécutés.
Cette précision est déterminante. Un nombre élevé de barillets ne compense pas une fixation faible, un perçage imprécis ou un axe mal positionné. La performance résulte de l’ensemble: géométrie de la charnière, qualité du métal, préparation de l’acétate, précision du montage et possibilité d’intervention ultérieure.
Trois méthodes, trois comportements mécaniques
Dans une monture en acétate, les charnières sont principalement fixées selon deux principes: l’incrustation thermique, parfois appelée shootage, et le rivetage traversant. Le collage ne doit pas être confondu avec l’assemblage des pièces métalliques sur l’acétate.
Les éléments en acétate peuvent être fusionnés entre eux à l’aide d’acétone. Cette opération concerne notamment certaines plaquettes de nez, des éléments de pont ou des pièces de matière. La charnière métallique, elle, nécessite une liaison mécanique adaptée. Une colle ou une cyanoacrylate peut intervenir dans une réparation provisoire, mais elle ne constitue pas l’équivalent fonctionnel d’un rivetage.
| Méthode | Principe | Comportement mécanique | Réparabilité |
|---|---|---|---|
| Incrustation thermique | La charnière est enfoncée à chaud dans l’acétate | Bonne intégration si la cavité est précise et la matière correctement chauffée | Possible, mais dépend de l’état de la cavité |
| Rivetage traversant | La charnière traverse la face et reçoit des rivets déformés mécaniquement | Liaison directe, résistante aux flexions et aux torsions répétées | Élevée, avec remplacement ou reprise du rivet |
| Collage | Une matière adhésive relie les surfaces | Sensible au cisaillement, au vieillissement et au blocage du mécanisme | Faible lorsqu’il s’agit de sauver une fixation dégradée |
Ces méthodes ne produisent pas la même distribution des efforts. L’incrustation travaille dans la masse de l’acétate. La charnière est logée dans une cavité préparée à chaud, puis maintenue par l’emprise de la matière autour de ses éléments. Le rivetage ajoute une liaison traversante: le métal de fixation passe à travers la face et verrouille mécaniquement la charnière.
Le collage fonctionne autrement. L’adhésif repose sur l’adhérence entre deux surfaces. Il ne traverse pas la matière et ne crée pas de verrou mécanique indépendant de l’interface. Lorsque la charnière bouge, l’effort se concentre dans la couche de colle. Cette couche peut se fissurer, se rigidifier ou perdre son adhérence. Dans le cas d’une cyanoacrylate, le risque est également de bloquer l’articulation en pénétrant dans les zones mobiles.
Le rivetage traversant: une liaison qui verrouille la matière
La technique de montage des charnières rivetées suit plusieurs étapes. Le façonnage de la face doit d’abord permettre un positionnement exact de la charnière. Le perçage traverse l’acétate selon l’implantation prévue. Les rivets, généralement en acier ou en laiton, sont ensuite introduits dans les trous de la face et de la charnière.
L’opération décisive est le bouterollage. L’extrémité du rivet est écrasée et élargie afin de bloquer l’ensemble. Le métal déformé agit comme une tête de maintien. La charnière n’est plus seulement retenue par l’ajustement de la cavité ou par l’adhérence d’une substance: elle est prise entre des points de fixation qui traversent la matière.
Le résultat dépend de plusieurs paramètres:
- le diamètre et la longueur du rivet doivent correspondre à l’épaisseur de la face;
- les trous doivent être alignés pour éviter une contrainte latérale sur la charnière;
- le bouterollage doit bloquer sans écraser excessivement l’acétate;
- l’axe de la charnière doit rester parallèle à la géométrie prévue de la branche;
- la surface autour du perçage ne doit pas présenter de fissure ou de fragilisation préalable.
Le rivetage traditionnel en lunetterie demande donc une intervention précise. Il ne s’agit pas de planter une fixation dans la matière. Le geste engage la structure de la face, la planéité de la charnière et la position finale de la branche.
Cette méthode présente un avantage central: la liaison est lisible et accessible. Le professionnel peut observer le rivet, vérifier son maintien, remplacer une pièce ou reprendre l’assemblage si la charnière est endommagée. La réparation ne dépend pas uniquement de la conservation d’une couche adhésive invisible.
Dans une monture de créateur, cette logique possède aussi une conséquence esthétique. Les rivets deviennent parfois visibles sur la face. Ils ne sont pas une décoration ajoutée après coup, mais la trace de la méthode constructive. Leur dimension, leur métal et leur alignement participent à l’identité de la monture. Dans une fabrication artisanale, cette visibilité permet aussi de distinguer une liaison réellement traversante d’un détail simplement imité.
Incrustation thermique: une méthode efficace, mais dépendante de la cavité
L’incrustation thermique consiste à chauffer localement l’acétate afin d’y enfoncer la charnière. Lorsque la température et la pression sont maîtrisées, la matière se déforme autour de la pièce métallique et la maintient dans son logement.
La méthode permet d’obtenir une surface extérieure nette. Elle évite les têtes de rivets visibles sur certains modèles et s’intègre bien aux montures dont le dessin privilégie une apparence continue. Elle est également compatible avec des productions où la répétabilité du positionnement est recherchée.
Mais la fixation reste directement liée à l’état de la cavité. Si l’acétate se fissure autour du logement, si la charnière prend du jeu ou si la matière se déforme sous des contraintes répétées, la stabilité de l’ensemble diminue. La réparation exige alors de travailler sur la zone incrustée, parfois avec peu de matière disponible autour de la charnière.
Le rivetage et l’incrustation ne doivent donc pas être opposés comme une méthode ancienne contre une méthode moderne. Ils répondent à des choix différents de construction. Le rivetage apporte une fixation traversante et une réparabilité supérieure. L’incrustation offre une intégration discrète et peut produire une très bonne tenue lorsqu’elle est exécutée avec précision.
Le choix dépend de la géométrie de la monture, de l’épaisseur de l’acétate, du type de charnière, du niveau de sollicitation prévu et de la stratégie de maintenance retenue par le fabricant ou l’opticien.
Pourquoi le collage perd face aux cycles de flexion
Le collage est souvent confondu avec une solution simple. Une petite quantité de produit semble pouvoir immobiliser une charnière desserrée ou recoller une pièce détachée. Cette impression vient de la rapidité du geste, non de la qualité de la liaison obtenue.
Une charnière n’est pas une pièce statique. Elle fonctionne autour d’un axe et transmet des efforts à chaque mouvement. Une colle rigide peut maintenir temporairement la pièce dans une position, mais elle ne transforme pas l’interface en assemblage mécanique traversant. Elle reste soumise au cisaillement et au décollement.
Trois phénomènes limitent la durabilité du collage.
Le cisaillement de l’interface
Lorsque la branche est déplacée, la charnière tend à exercer un mouvement latéral sur la couche adhésive. La contrainte ne s’applique pas uniformément. Elle se concentre sur les bords de la zone collée, là où le décollement peut commencer.
Une colle peut être performante dans une liaison conçue pour répartir les efforts sur une surface adaptée. Ce n’est pas le cas d’une charnière de lunettes mal fixée, où la zone disponible est réduite et où la force change de direction à chaque mouvement.
Le vieillissement et la rigidification
Une réparation à la cyanoacrylate peut devenir cassante ou durcir autour du mécanisme. Le produit ne reste pas nécessairement confiné à la surface de contact. S’il pénètre dans l’articulation, il peut limiter le mouvement de l’axe, augmenter la résistance à l’ouverture et déplacer les efforts vers la face ou la branche.
Le défaut devient alors double: la fixation reste précaire et la charnière fonctionne moins bien. Une articulation partiellement bloquée impose davantage de force à chaque manipulation. La réparation supposée protéger la monture peut accélérer la dégradation de la zone.
L’absence de maintenance structurée
Une liaison collée est difficile à démonter proprement. Le remplacement de la charnière implique souvent de retirer les résidus, d’évaluer la surface d’acétate et de retrouver une matière suffisamment saine pour une nouvelle fixation. La colle masque parfois la fissure au lieu de la traiter.
À l’inverse, le rivetage identifie clairement le point d’assemblage. Le professionnel peut déposer l’ancien rivet, extraire la charnière et contrôler la matière avant de remonter l’ensemble. La réparation reste une opération mécanique, avec ses contraintes, mais elle ne dépend pas d’une adhérence résiduelle impossible à mesurer visuellement.
Une colle peut immobiliser une charnière. Elle ne remplace pas la géométrie, le verrouillage et la réserve de matière d’un assemblage riveté.
Il faut distinguer deux usages. Le collage acétate contre acétate par fusion à l’acétone appartient à la construction de certaines pièces de la monture. Le collage improvisé d’une charnière métallique sur une face en acétate relève de la réparation de fortune. Assimiler les deux conduit à une erreur de conception.
La solidité des montures artisanales se joue dans les détails invisibles
Une monture fabriquée en atelier ne se résume pas à la découpe d’une plaque d’acétate. Le choix du matériau, la préparation des surfaces, le positionnement des composants et la séquence d’assemblage déterminent la tenue finale.
L’acétate de cellulose offre une matière usinable, polissable et disponible dans des épaisseurs variables. Sa capacité à être chauffé localement permet d’intégrer certaines pièces. Mais l’échauffement doit rester contrôlé. Une température excessive ou mal répartie peut modifier la surface, créer des tensions ou altérer la précision de la cavité.
Le rivetage ajoute une opération manuelle qui ne peut pas être réduite à la seule présence du rivet. Le professionnel doit contrôler:
1. La zone de pose. La face doit conserver une épaisseur et une largeur suffisantes autour du perçage. Une charnière positionnée trop près d’un bord concentre les contraintes et réduit la marge de réparation.
2. Le perçage. Le trou doit correspondre à la fixation sans jeu excessif. Un perçage trop large laisse la charnière bouger avant même que le rivet ne travaille correctement.
3. La préparation du rivet. Sa longueur doit permettre un bouterollage net. Un rivet trop court ne verrouille pas suffisamment la pièce; trop long, il risque d’écraser ou de marquer l’acétate.
4. L’alignement. La charnière doit rester dans l’axe de la branche. Un décalage impose une contrainte permanente au mécanisme et peut provoquer une fermeture irrégulière.
5. La finition. Le rivet doit être bloqué sans arête agressive ni déformation visible de la face. La finition ne corrige pas un défaut structurel, mais elle révèle la précision de l’opération.
Cette chaîne de fabrication explique pourquoi deux montures présentant la même forme et la même charnière peuvent avoir des comportements différents. La solidité ne se lit pas uniquement dans la fiche matière. Elle se construit dans la relation entre le composant et son logement.
Charnière, branche et face: la fixation ne peut pas être isolée
Une charnière robuste ne protège pas une monture dont la branche est sous-dimensionnée ou dont la face présente une faiblesse autour du tenon. Les efforts se déplacent toujours vers l’élément le moins rigide.
Une branche lourde augmente le moment appliqué à la charnière. Une branche trop longue amplifie l’effet de levier. Un ajustage trop serré demande davantage d’effort à l’ouverture. Une face fine laisse moins de matière pour recevoir un perçage ou une cavité. La méthode d’assemblage doit donc être évaluée avec la géométrie complète de la monture.
Le nombre de barillets intervient aussi dans cette répartition. Une charnière à 3 barillets peut convenir à une construction légère et correctement dimensionnée. Une charnière à 5 ou 7 barillets apporte une réserve mécanique supérieure, particulièrement adaptée aux montures haut de gamme ou aux branches soumises à des sollicitations importantes. Mais elle réclame une implantation précise et un entretien cohérent.
Le choix d’un mécanisme renforcé ne dispense pas du réglage. Une charnière qui fonctionne à sec, qui présente un axe déformé ou qui reçoit des efforts latéraux excessifs s’usera plus rapidement. La durabilité des charnières de lunettes dépend autant de la fixation initiale que de la qualité de l’ajustage après montage.
Réparabilité: le critère que le collage élimine
Une monture durable doit pouvoir être entretenue. Cette exigence modifie la hiérarchie des méthodes d’assemblage. La meilleure liaison n’est pas nécessairement celle qui reste intacte dans toutes les circonstances; c’est celle qui permet aussi une intervention propre lorsqu’un composant arrive en fin de vie.
Le rivetage présente ici un avantage structurel. La fixation peut être retirée, inspectée et remplacée. Le professionnel peut travailler sur le rivet sans détruire toute la zone autour de la charnière. Si l’acétate est suffisamment sain, la monture conserve une possibilité de remise en état.
L’incrustation thermique offre une réparabilité intermédiaire. La pièce est intégrée à la matière et son extraction peut demander une reprise de la cavité. La possibilité d’intervention dépend de la profondeur du logement, de l’état de l’acétate et de la place disponible pour repositionner un nouveau mécanisme.
Le collage fournit la moins bonne base pour une réparation durable. Il peut masquer l’état réel de la surface et rendre le démontage plus destructif. La colle résiduelle doit être retirée, sans agrandir la zone fragilisée ni contaminer une nouvelle interface. Lorsque la cyanoacrylate a pénétré dans l’axe, le mécanisme peut être irrécupérable sans remplacement complet.
Ce point est particulièrement important dans l’éco-conception optique. Prolonger la durée de vie d’une monture ne consiste pas seulement à choisir un matériau présenté comme biosourcé ou à réduire les chutes d’acétate. Il faut aussi concevoir des composants remplaçables et des assemblages que l’atelier pourra reprendre.
Une monture réparable reste en circulation plus longtemps. La matière de la face, des branches et des cercles est conservée. Le remplacement d’une charnière ne conduit pas automatiquement au remplacement de la monture entière. Cette logique réduit la dépendance au renouvellement complet et donne une valeur concrète au travail du lunetier.
Ce que révèle une charnière rivetée
Le rivetage est visible. Il expose une partie de la construction au lieu de la dissimuler derrière une surface uniforme. Cette visibilité peut être interprétée comme un choix esthétique, mais elle correspond d’abord à une méthode de fabrication identifiable.
Sur une monture en acétate, les rivets peuvent être alignés avec précision sur la face. Leur métal peut contraster avec la matière ou rester discret. Le résultat dépend du diamètre, de la profondeur du logement, de la qualité du polissage et de la régularité du bouterollage.
Dans l’assemblage manuel de montures de créateur, ce détail devient un indicateur du niveau de finition. Un rivet mal centré, trop écrasé ou irrégulier signale une opération insuffisamment maîtrisée. À l’inverse, une fixation nette montre que le fabricant a traité la charnière comme une pièce structurelle, et non comme un élément rapporté en fin de production.
Il ne faut toutefois pas transformer le rivet visible en preuve absolue de qualité. La présence d’un rivet ne renseigne pas seule sur l’épaisseur de l’acétate, la précision de l’usinage ou l’alignement de la branche. Elle indique une méthode de liaison. La performance dépend ensuite de l’exécution.
Comment évaluer une monture sans démonter la charnière
L’observation extérieure ne remplace pas un contrôle d’atelier, mais plusieurs indices permettent de comprendre la construction d’une monture.
- Les têtes de rivets visibles sur la face indiquent une fixation traversante, à distinguer d’une charnière simplement incrustée.
- Un mouvement latéral de la branche lorsque la face reste immobile signale un jeu qui mérite un réglage.
- Une résistance irrégulière à l’ouverture peut provenir d’un axe déformé, d’un mécanisme encrassé ou d’une réparation adhésive.
- Une fissure autour du tenon réduit la capacité de la matière à recevoir les efforts, quelle que soit la qualité de la charnière.
- Une trace blanchâtre, une surépaisseur ou une coulure près de l’articulation peut révéler une réparation à la colle.
- Une branche qui ne revient pas symétriquement après ouverture peut indiquer un mauvais alignement de la fixation.
Ces observations ne permettent pas de déduire une force de rupture ni une valeur normalisée de résistance. Aucune comparaison sérieuse ne doit attribuer au rivetage ou au collage une performance chiffrée qui n’a pas été mesurée selon un protocole identifié. La supériorité du rivetage repose ici sur le principe de liaison, la tenue aux sollicitations répétées et la réparabilité, non sur une statistique inventée.
Le choix du fabricant: produire une monture ou organiser sa durée de vie
Le collage peut réduire le temps d’intervention lorsqu’il s’agit de maintenir provisoirement une pièce. Il ne répond pas à la même ambition qu’un assemblage pensé pour durer. Dans une monture destinée à être portée plusieurs années, la charnière doit conserver son axe, supporter les mouvements ordinaires et rester accessible à la maintenance.
Le rivetage demande plus d’opérations: perçage, insertion, contrôle de l’alignement et bouterollage. Cette complexité n’est pas une complication gratuite. Elle crée une liaison mécanique adaptée à la fonction de la charnière.
L’incrustation thermique reste pertinente lorsque l’esthétique, l’épaisseur de la face et le mode de fabrication l’exigent. Elle peut assurer une bonne tenue, mais elle exige une cavité précise et une matière suffisamment stable autour du logement.
Le collage, lui, doit rester cantonné aux usages compatibles avec ses propriétés. Il peut intervenir dans certaines réparations temporaires ou dans des assemblages de pièces de matière lorsqu’il s’agit d’une fusion acétate contre acétate à l’acétone. Il ne doit pas être présenté comme une alternative durable au rivetage d’une charnière métallique.
Conclusion: la performance vient de la liaison, pas de l’apparence
Le rivetage surpasse le collage parce qu’il répond à la nature mécanique de la charnière. Il traverse l’acétate, bloque la pièce par déformation du métal et conserve une possibilité de démontage. Il résiste mieux aux cycles de flexion et de torsion qui caractérisent l’usage quotidien d’une monture.
L’incrustation thermique constitue une autre solution sérieuse, fondée sur l’intégration de la charnière dans la matière. Le collage ne fournit pas le même verrouillage. Lorsqu’il est appliqué à une charnière métallique, il dépend d’une interface fragile, difficile à contrôler et peu favorable à la réparation.
Dans le choix d’une monture artisanale, le rivet ne doit donc pas être considéré comme un simple détail décoratif. Il témoigne d’une décision de construction: accepter une opération plus précise pour obtenir une liaison plus stable et plus maintenable. La performance finale se mesure dans l’alignement de la branche, la tenue de l’axe, la résistance aux manipulations répétées et la capacité de l’atelier à intervenir lorsque la matière ou le mécanisme vieillit.