Montures en bois : la réalité de la fabrication artisanale
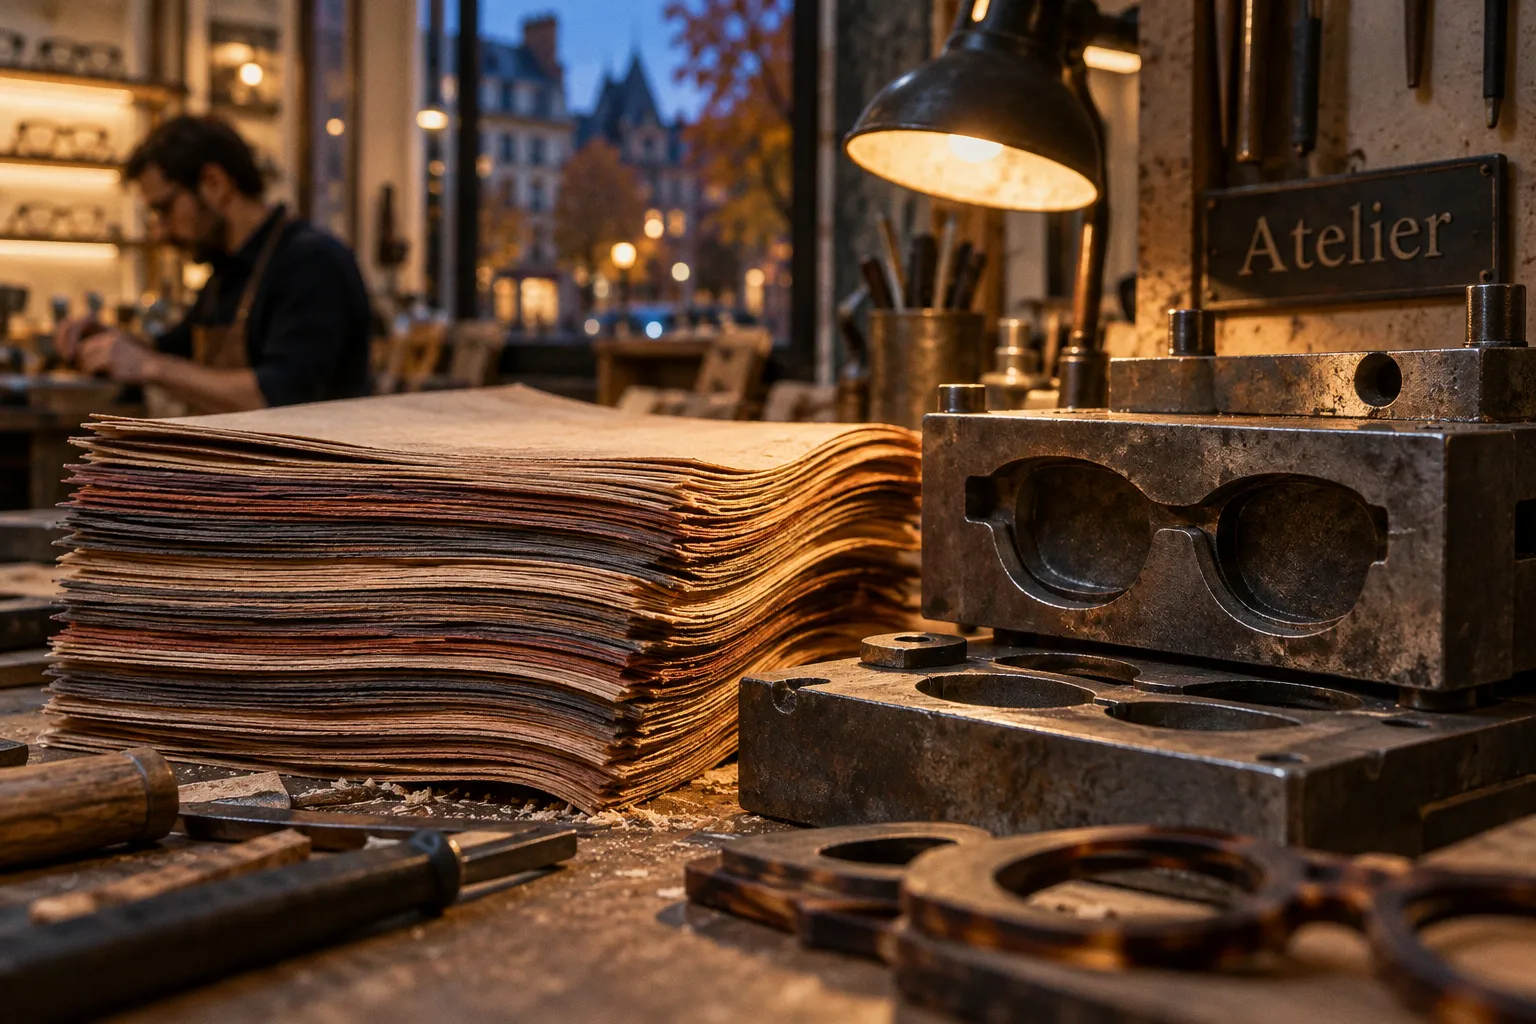
Cinquante tonnes. C’est la pression exercée par les presses thermiques de certains ateliers lunetiers français lors du contrecollage des feuilles de bois qui formeront la monture.
Hermine Boulanger·Mis à jour : 21 septembre 2026·17 min de lecture
Montures en bois: la réalité de la fabrication artisanale
Ce chiffre, peu connu du grand public, résume à lui seul l’écart entre l’image d’un objet « naturel » et la réalité mécanique d’un produit optique fonctionnel. Une paire de lunettes en bois n’est pas un bloc sculpté: c’est un composite stratifié, usiné puis fini, dont les performances dépendent d’un empilement précis de plis croisés et d’un contrôle rigoureux de chaque étape.
Le bois visible n’est donc qu’une partie de l’histoire. Ce qui donne à la monture sa stabilité, sa capacité à recevoir des verres correcteurs et sa résistance aux manipulations quotidiennes se trouve aussi dans les couches internes, la direction des fibres, les renforts dissimulés et la qualité des ajustages. Le caractère artisanal ne consiste pas à abandonner la matière à ses irrégularités: il consiste à les connaître, à les anticiper et à construire avec elles.
L’art du multiplis: la structure technique derrière la monture
La fabrication artisanale d’une monture optique en bois repose souvent sur la technique du multiplis, aussi appelée lamellé-collé ou contreplaqué d’art. Le principe consiste à superposer plusieurs fines feuilles de bois — le placage — en croisant le sens du fil entre les différents plis. Cet angle de 90 degrés n’est pas décoratif. Il limite la tendance naturelle du bois à travailler sous l’effet de l’humidité et de la chaleur, tout en redistribuant les contraintes mécaniques sur l’ensemble de la pièce.
Dans la pratique, certains artisans empilent entre 5 et 9 plis, dont l’épaisseur unitaire peut se situer entre 0,4 et 1 mm. Ces valeurs varient selon le dessin de la monture, l’essence choisie, la présence éventuelle d’un renfort et la souplesse recherchée. Un pli plus épais apporte de la matière, mais il se prête moins facilement aux courbures serrées. Un placage très fin permet de multiplier les couches et de composer des effets de teinte, mais demande une préparation plus régulière et un collage parfaitement maîtrisé.
Le choix du bois ne se réduit pas à sa couleur. Le chêne, l’érable, le noyer, le merisier, le hêtre, le platane ou l’ébène n’ont ni la même densité, ni le même grain, ni la même réaction aux variations d’humidité. Un bois précieux en lunetterie artisanale n’est pas nécessairement le plus dur ou le plus spectaculaire. Il doit aussi pouvoir être tranché en placage, collé sans excès de tension, usiné proprement et protégé de manière homogène.
La direction du fil joue un rôle déterminant. Chaque feuille est positionnée de façon à ce que les orientations se compensent plutôt qu’elles ne s’additionnent. Le bois massif peut être très robuste dans un axe et beaucoup plus vulnérable dans un autre. Il peut aussi se fendre en suivant le fil lorsque la contrainte se concentre autour du drageoir, du tenon de charnière ou de la fixation d’une branche. Le multiplis ne supprime pas les propriétés du bois, mais il les répartit dans une architecture plus stable.
Cette structure donne à la monture une flexibilité contrôlée. Elle ne devient pas souple comme une branche en matière synthétique et ne doit pas être traitée comme un matériau indestructible. Elle peut cependant mieux répartir les efforts répétés liés à l’ouverture des branches, à la mise en place des verres ou aux petits ajustements réalisés par l’opticien. La différence se situe moins dans une promesse de solidité absolue que dans la manière dont la matière réagit lorsqu’elle est correctement conçue.
Le multiplis permet également de travailler l’apparence de la monture. Les couches peuvent être alternées, laissées visibles sur la tranche ou combinées avec une essence plus sombre sur les parties extérieures. Le motif obtenu n’est jamais totalement neutre: il dépend du fil, de la découpe et de la position de chaque placage. C’est l’une des raisons pour lesquelles deux montures fabriquées à partir d’un même type de bois peuvent présenter des dessins légèrement différents.
La transformation sous pression: du placage à la forme finale
Une fois l’empilement constitué, l’ensemble passe en presse thermique. Les feuilles sont placées dans des moules correspondant à la géométrie de la monture, puis comprimées pendant un temps défini. Dans certains ateliers, la presse peut atteindre 50 tonnes. Cette pression ne sert pas uniquement à maintenir les plis en contact pendant le collage. Elle réduit les poches d’air résiduelles, favorise une liaison régulière entre les couches et force le matériau à épouser la courbure prévue.
La forme obtenue à ce stade n’est pas encore une paire de lunettes. Il s’agit d’une préforme, un bloc stratifié dont les dimensions contiennent le contour futur de la face et des branches. La courbure de la face, le galbe des branches et la zone du nez sont déjà anticipés dans le moule, mais les ouvertures des yeux, les biseaux, les logements de charnières et les surfaces de finition restent à réaliser.
La température intervient avec la pression et le temps de cycle. Elle active le système adhésif utilisé par l’atelier, qu’il s’agisse d’une colle vinylique ou d’une résine thermodurcissable compatible avec l’usage prévu. L’équilibre est délicat: une pression trop faible peut laisser des défauts d’adhérence, tandis qu’une chaleur mal maîtrisée peut modifier la teinte du bois, fragiliser certaines colles ou accentuer les tensions internes.
Le contrecollage doit aussi tenir compte de l’épaisseur finale. Une face trop fine manquera de matière pour recevoir correctement le verre et la charnière. Une face trop épaisse alourdira la silhouette et demandera davantage d’usinage. Dans la fabrication de lunettes en bois sur mesure, cette épaisseur se réfléchit donc dès le dessin, en fonction du calibre, de la correction, du porteur et de la place disponible autour du verre.
Sans le contrecollage, une feuille de bois seule ne résiste pas de la même manière à l’effort d’insertion d’un verre et à la flexion répétée d’une branche. Le multiplis est une solution courante pour rendre la monture viable et stable.
La pression n’efface pas les singularités du bois. Elle les enferme dans une structure, qu’il faudra ensuite inspecter. Un défaut visible sur la tranche, une variation trop brutale de fibre ou une zone mal collée peut devenir problématique après la découpe. L’œil de l’artisan intervient donc avant même l’usinage: toutes les parties de la préforme ne sont pas équivalentes, et l’orientation du motif doit être compatible avec les zones qui seront les plus sollicitées.
Renforts techniques et intégration des verres correcteurs
Le point critique d’une monture optique reste l’insertion du verre dans son drageoir, c’est-à-dire la zone interne qui reçoit et maintient le verre. Pour une correction forte ou un verre particulièrement épais, l’effort d’emmanchage peut exercer une pression importante sur le contour. Le risque ne vient pas uniquement du bois lui-même: il dépend aussi de la géométrie du drageoir, de la précision du calibre, de l’épaisseur de la face et de la manière dont le verre a été taillé.
C’est pourquoi certains artisans intègrent, entre deux plis de bois, des inserts en fibre de carbone ou de très fines feuilles d’aluminium. Dans le cas de l’aluminium, les épaisseurs utilisées peuvent être de l’ordre de 0,2 à 0,3 mm. Ces renforts augmentent la rigidité dans des zones précises sans transformer toute la monture en pièce métallique. Ils peuvent être placés autour du drageoir, près des charnières ou dans les branches, selon la conception.
Le renfort n’est pas une obligation universelle. Il dépend de la construction choisie et du résultat recherché. Une monture en bois massif, une structure multiplis très dense et une monture combinant bois et métal ne sollicitent pas les mêmes solutions. Ce qui compte est la cohérence entre le matériau, le dessin et la correction destinée à être montée.
| Élément | Fonction mécanique | Localisation typique |
|---|---|---|
| Plis de bois | Structure, esthétique et répartition des contraintes | Corps de la monture |
| Insert en fibre de carbone | Rigidité locale et soutien du contour | Autour du drageoir ou dans certaines branches |
| Feuille d’aluminium | Renfort léger et limitation du risque de fissuration | Entre certains plis |
| Adhésif | Liaison entre les différentes couches | Toutes les interfaces de collage |
| Charnières métalliques | Articulation entre la face et les branches | Zones temporales |
L’intégration des verres exige ensuite un usinage et un ajustage du drageoir à la largeur et à la géométrie exactes du calibre. Le drageoir est d’abord usiné ou fraisé, puis repris avec précision pour que le verre s’insère avec la résistance nécessaire. Il ne s’agit pas de tarauder la pièce: le travail consiste à créer une rainure, à en régler la profondeur et à ajuster ses dimensions aux paramètres du verre.
Un jeu insuffisant peut rendre le montage trop contraint et concentrer les efforts sur un point du contour. Un jeu excessif ne maintient pas correctement le verre et peut provoquer des mouvements ou des bruits parasites. Le bon ajustement n’est donc pas celui qui permet de forcer le verre en place, mais celui qui assure son maintien sans soumettre inutilement la monture à une tension permanente.
Le travail de l’opticien intervient à ce moment-là autant que celui de l’atelier. Le verre doit être taillé selon le calibre réel de la monture, et non selon une forme théorique simplement déduite du dessin. Dans une fabrication artisanale, de petites variations de matière ou de finition peuvent modifier la façon dont le verre se place. C’est précisément pour cela que l’ajustage final ne peut pas toujours être réduit à une opération standardisée.
Usinage manuel et précision des gabarits lunetiers
Une fois la préforme démoulée, le travail d’usinage commence. Les formes définitives — ouverture des yeux, biseaux du drageoir, tenons de charnière, galbe et épaisseur des branches — sont obtenues par fraisage, découpe, perçage et ponçage. Les outils peuvent être guidés par des gabarits de lunetterie traditionnelle, par des machines à commande numérique ou par une combinaison des deux.
Le gabarit n’est pas un simple patron décoratif. Il sert à reproduire une géométrie, à maintenir une symétrie entre les deux côtés de la face et à conserver les angles nécessaires au montage. Il encadre le geste sans remplacer le contrôle humain. Le lunetier doit encore vérifier la matière, la position du fil, l’épaisseur disponible et l’état de la surface après chaque opération.
Les principales étapes sont les suivantes:
1. Découpe du contour extérieur à la scie à ruban fine ou avec un outil de fraisage, en suivant le tracé reporté sur la préforme. Cette première forme laisse volontairement une marge destinée aux reprises.
2. Évidement des yeux par fraisage, afin de créer les ouvertures qui recevront les verres. La forme doit respecter le calibre mais aussi l’épaisseur nécessaire au drageoir.
3. Usinage du drageoir et de son biseau, pour guider le verre et répartir la pression sur le contour. Cette zone demande une régularité particulière, car une petite variation peut compliquer le montage.
4. Perçage et préparation des tenons de charnière, qui recevront l’axe articulé. Les dimensions sont choisies en fonction de la charnière retenue et de l’épaisseur disponible dans la face.
5. Façonnage des branches, avec cintrage à chaud lorsque la construction le permet, ajustement de la longueur et mise en forme de la spatule terminale.
6. Ponçage progressif, pour supprimer les marques d’usinage et préparer la surface à recevoir l’huile, la cire ou le vernis.
La précision ne concerne pas seulement l’ouverture des yeux. Elle se joue aussi dans la symétrie de la face, le parallélisme des branches, l’angle pantoscopique et la position des plaquettes ou de la zone nasale. Une monture peut être très réussie visuellement et rester inconfortable si le galbe ne correspond pas au visage ou si une branche s’écarte de quelques millimètres par rapport à l’autre.
Le dixième de millimètre devient une référence utile dans certaines opérations, mais il ne faut pas le confondre avec une tolérance identique pour toute la monture. Les exigences ne sont pas les mêmes sur le contour extérieur, au niveau du drageoir ou autour d’une charnière. La précision est toujours relative à la fonction de la zone usinée.
Cette étape explique aussi l’intérêt de la fabrication sur mesure. Un gabarit standard permet de reproduire une forme avec régularité. Un travail adapté au porteur peut, lui, prendre en compte la largeur du nez, la hauteur des pommettes, l’écart pupillaire, la position des oreilles et la nature des verres. Le bois ne rend pas cette adaptation automatique: il la rend visible dans la manière dont la matière est découpée et ajustée.
Finition protectrice: préserver le bois au quotidien
Le bois nu reste vulnérable à l’humidité, à la sueur et aux variations hygrométriques. La finition n’est donc pas un simple ajout esthétique: elle constitue une barrière fonctionnelle. Elle limite la pénétration de l’eau, ralentit les échanges d’humidité et facilite le nettoyage des surfaces en contact avec les mains et le visage.
Deux grandes familles de finitions sont couramment rencontrées dans les ateliers:
- Les vernis déposent un film protecteur à la surface du bois. Selon leur formulation, ils peuvent offrir une bonne résistance aux frottements et aux rayons ultraviolets. Leur aspect peut être brillant, satiné ou mat. Ils conviennent notamment lorsque l’atelier cherche à isoler davantage le bois de l’humidité.
- Les huiles et cires pénètrent davantage dans les fibres et conservent un toucher plus mat et plus proche de la matière. Elles demandent une surveillance et des reprises périodiques, car leur protection de surface s’use avec le temps et les manipulations.
Aucune finition ne rend la monture totalement étanche. Une immersion prolongée, une exposition répétée à la transpiration non essuyée ou un stockage dans une atmosphère humide peuvent accélérer la dégradation du placage et fragiliser les interfaces de collage. La chaleur pose un autre problème: laissée dans une voiture en plein soleil, une monture peut subir une montée en température importante, avec des effets sur le bois, la colle, les verres et les éléments métalliques.
L’entretien des lunettes en bois reste simple, mais il doit être régulier. Il vaut mieux:
- essuyer la monture avec un chiffon doux et sec après une journée chaude ou sportive;
- utiliser, si nécessaire, un chiffon légèrement humide, sans immerger la monture;
- éviter les produits ménagers, les solvants et les lingettes fortement alcoolisées, qui peuvent altérer la finition;
- ranger les lunettes dans un étui rigide lorsqu’elles ne sont pas portées;
- ne pas les poser face contre une surface dure, afin de préserver les verres et le bord du drageoir;
- confier les ajustements importants à un opticien ou à l’atelier plutôt que de chauffer soi-même les branches.
Une monture huilée peut nécessiter une nouvelle application de protection au fil du temps. La fréquence dépend de la finition, de l’usage, du contact avec la peau et de l’environnement. Il n’est pas pertinent d’imposer le même calendrier à toutes les essences et à toutes les constructions. Un atelier sérieux doit indiquer le produit utilisé et la manière de renouveler la protection sans saturer le bois.
Une monture en bois bien finie peut durer des années si elle est protégée des chocs thermiques, essuyée après les usages humides et réentretenue lorsque la surface le demande.
La durabilité des montures en bois dépend donc autant de l’usage que de la fabrication. Une construction soignée ne compense pas une exposition permanente à l’eau ou une branche manipulée en force. À l’inverse, un entretien raisonnable permet à la matière de conserver son toucher et sa couleur, avec une patine qui fait partie de son évolution naturelle.
Ce que distingue réellement une fabrication artisanale
La frontière entre fabrication artisanale, petite série et production semi-industrielle ne se résume pas à la présence d’une machine ou à l’origine du bois. Un atelier artisanal peut utiliser une machine à commande numérique pour obtenir une répétabilité précise. Une petite série peut être contrôlée et ajustée manuellement à plusieurs étapes. À l’inverse, une monture fabriquée en grande série peut recevoir un contrôle qualité rigoureux et une finition parfaitement fonctionnelle.
Les différences se situent surtout dans le degré de personnalisation, le nombre de reprises manuelles et la capacité à adapter la construction à un cas particulier.
| Critère | Travail artisanal ou petite série | Production standardisée |
|---|---|---|
| Choix des plis | Composition adaptée à l’essence, au dessin et à la résistance recherchée | Composition définie à l’avance pour une fabrication répétée |
| Renforts | Positionnés selon la construction et les contraintes de la monture | Intégrés selon un modèle de fabrication déterminé |
| Usinage du drageoir | Reprises et ajustage possibles en fonction du verre | Géométrie produite selon un calibre standard |
| Finition | Application, contrôle et retouches réalisés selon l’état de la pièce | Processus plus uniforme, avec moins de variations d’une monture à l’autre |
| Ajustage final | Adaptation au visage, au verre et au porteur | Réglages généralement limités au modèle prévu |
Cette comparaison ne permet pas de déclarer qu’une méthode serait systématiquement supérieure à l’autre. Une production standardisée peut atteindre une grande régularité, tandis qu’un atelier artisanal peut produire une pièce qui demande davantage de suivi si la matière ou la finition a été mal maîtrisée. Le mot artisanal ne dispense donc pas de regarder la construction réelle.
Ce qui compte pour le porteur est la cohérence entre le projet et le résultat: une face bien symétrique, un drageoir correctement usiné, des charnières solidement intégrées, une finition régulière et un ajustage adapté. La possibilité de reprendre une branche ou de corriger légèrement le port dépend ensuite de la construction choisie et des limites propres au bois. Elle ne doit pas être présentée comme une propriété automatique de toute monture artisanale.
Le suivi après l’achat fait partie de cette réalité. Une monture en bois peut être ajustée par un professionnel, mais elle ne se règle pas exactement comme une monture en acétate ou en métal. La chaleur doit être employée avec prudence, et certaines déformations ne sont pas réversibles. L’opticien doit connaître la construction de la monture avant d’intervenir, notamment lorsqu’elle contient des renforts, plusieurs essences ou une finition sensible.
Une matière vivante, mais une construction technique
Le grand public associe souvent le bois à un bloc massif sculpté. Pour les lunettes, la réalité est généralement plus nuancée: la performance vient d’une structure composite stratifiée, et non de l’épaisseur d’un seul morceau. Le croisement des fibres, le contrecollage sous pression, l’usinage du drageoir et l’intégration éventuelle de renforts rendent la pièce compatible avec les contraintes d’un équipement optique.
Trois éléments résument cette construction:
- L’empilement de plis fins, orientés pour mieux répartir les contraintes et limiter les déformations.
- La mise en forme sous pression et à chaud, qui donne au matériau sa courbure et sa cohésion.
- L’usinage précis des zones fonctionnelles, en particulier le drageoir, les charnières et les branches.
Le bois massif peut avoir sa place dans une démarche de lunetterie artisanale, mais il impose une conception différente et ne bénéficie pas automatiquement des mêmes propriétés qu’un multiplis. De la même manière, un renfort en carbone ou en aluminium n’est pas un gage suffisant à lui seul: son efficacité dépend de son emplacement, de son intégration et de la qualité du collage.
La fabrication artisanale prend tout son sens lorsque ces choix restent lisibles dans la monture. Le motif du bois attire le regard, mais il ne constitue pas la preuve d’une construction durable. Il faut aussi considérer la tranche, la régularité de la finition, la précision du drageoir, la qualité des charnières et les solutions prévues pour l’entretien.
Le multiplis est une solution courante pour obtenir la tenue mécanique nécessaire à un usage quotidien. Il n’est ni une recette magique ni l’unique voie possible. La durabilité repose sur un ensemble: une matière correctement sélectionnée, une structure adaptée, un usinage précis, une finition entretenue et un porteur qui accepte de traiter la monture comme un objet technique, pas comme un accessoire insensible à l’eau, à la chaleur et aux chocs.
C’est là que se situe la réalité de la fabrication artisanale: moins dans l’idée d’une pièce simplement taillée dans la nature que dans la précision invisible qui permet au bois de devenir une paire de lunettes.