Polissage manuel de l'acétate : les étapes d'une finition miroir
Une monture en acétate ne devient pas brillante par simple contact avec une pâte à polir. Avant le touret, il faut avoir préparé la surface, effacé les marques d'usinage et conservé la géométrie de la pièce.
Hermine Boulanger·Mis à jour : 20 septembre 2026·17 min de lecture
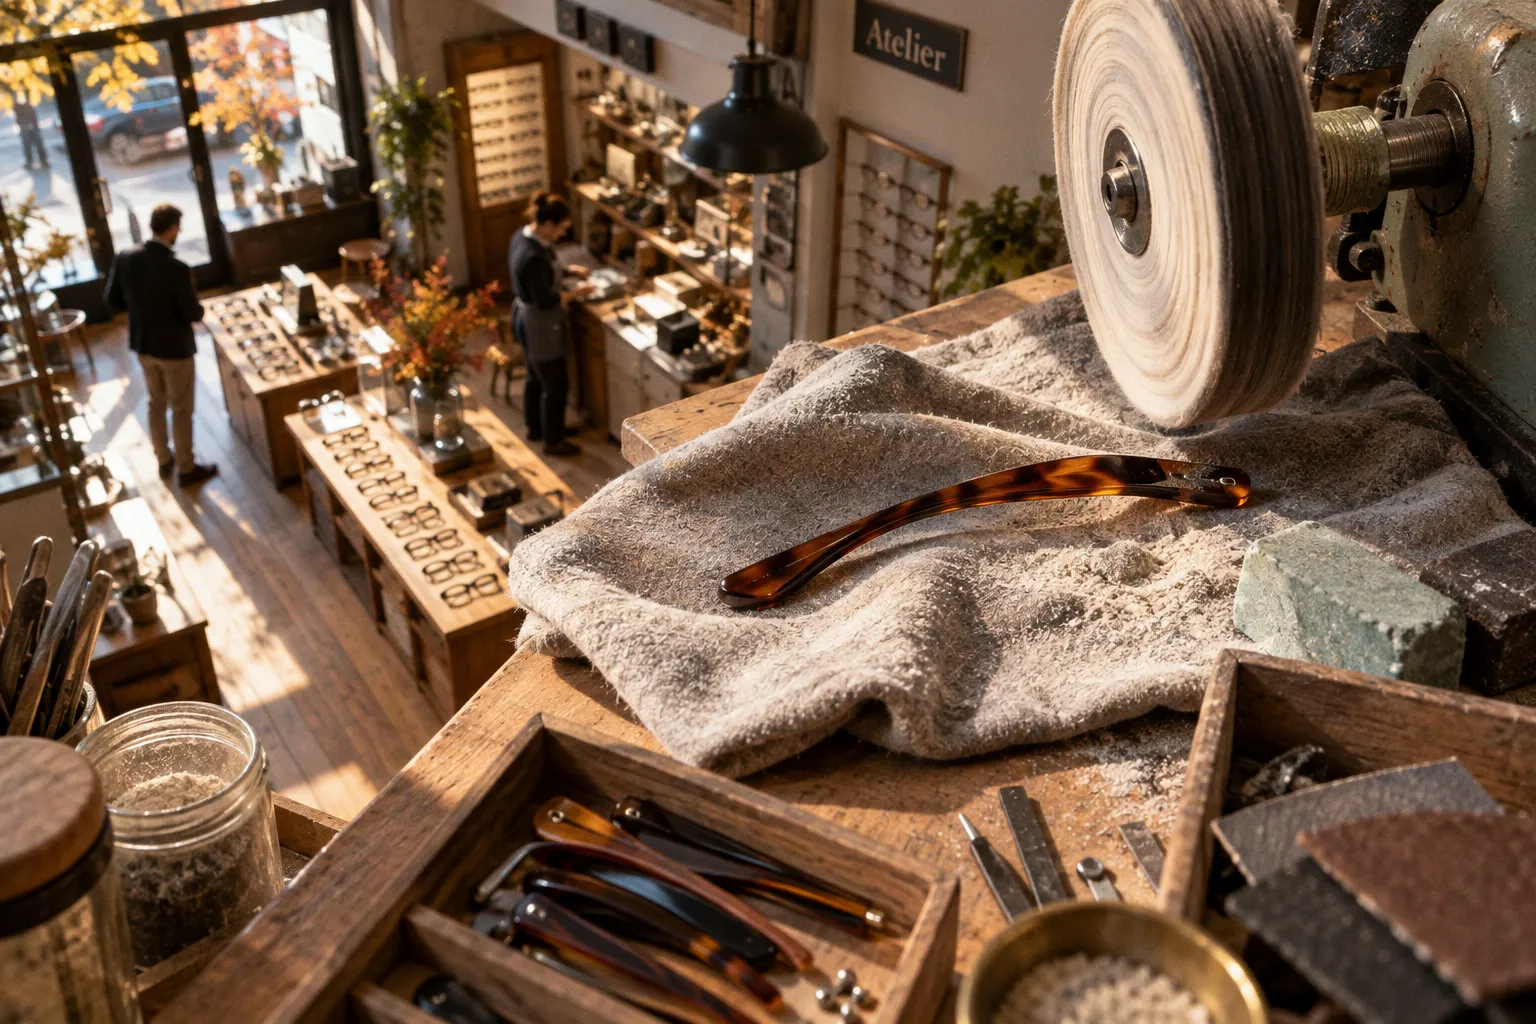
Polissage manuel de l'acétate: les étapes d'une finition miroir
Le polissage manuel de l'acétate repose sur une succession d'opérations où chaque étape conditionne la suivante.
L'acétate de cellulose utilisé en lunetterie se présente généralement sous forme de plaques dont l'épaisseur varie selon les modèles et les zones à usiner. C'est une matière thermoplastique qui peut recevoir une finition très brillante, mais qui réagit rapidement à la pression, au frottement et à la chaleur. Une pièce trop longtemps appuyée contre le disque peut se déformer ou perdre son aspect régulier. À l'inverse, une progression d'abrasifs bien conduite permet de réduire les micro-rayures et de retrouver une brillance profonde, sans modifier inutilement les lignes de la monture.
Le polissage manuel acétate lunettes étapes ne tient donc pas dans un seul geste spectaculaire au touret. Il commence bien avant, au moment où la monture est démontée et observée.
La préparation minutieuse: le démontage comme préalable indispensable
Avant toute intervention sur la matière, la monture est entièrement démontée. La face est séparée des branches, les tenons sont dégagés et les charnières déposées lorsqu'elles sont vissées ou conçues pour être retirées sans dommage. Ce démontage donne accès aux zones qui resteraient inatteignables sur une monture assemblée: retours de biseau, chants de la barre de pont, arêtes internes, fonds de tenons et alentours des charnières.
Ce n'est pas une formalité d'atelier. Une pièce montée oblige à travailler autour des éléments métalliques et des logements, avec un risque accru de retenir de la pâte ou des poussières dans les zones difficiles à nettoyer. Elle empêche aussi d'observer correctement les surfaces une fois le travail commencé. Sur une monture ancienne ou destinée à être rénovée, cette visibilité est essentielle: les marques d'usure ne se répartissent pas de manière uniforme entre le devant, les branches et les extrémités.
Chaque composant est ensuite inspecté sous plusieurs angles. Une lumière latérale fait ressortir les rayures et les traces laissées par l'usinage. La loupe permet de distinguer une rayure réellement creusée d'une simple marque superficielle ou d'un dépôt gras. Cette différence détermine la méthode à employer. Une micro-rayure peut disparaître avec une séquence d'abrasifs adaptée; une entaille profonde peut exiger un enlèvement de matière plus important, avec le risque de modifier un angle ou une épaisseur.
L'examen doit aussi porter sur les zones fonctionnelles. Les logements de charnière, les tenons et les biseaux ne sont pas de simples surfaces décoratives. Ils participent au maintien, à l'ouverture des branches et à la précision du remontage. Poncer trop largement autour d'un tenon peut modifier son ajustement. Insister sur une arête peut l'arrondir. Sur une monture fine, ces écarts se voient immédiatement une fois la pièce remontée.
Le nettoyage précède le premier passage d'abrasif. Les traces de colle, les poussières accumulées dans les angles et les résidus gras laissés par les doigts doivent être éliminés avant de commencer. Un dépôt pris dans le papier abrasif peut créer une nouvelle rayure et faire croire que le grain utilisé est insuffisant.
Les solvants doivent être choisis avec prudence. L'acétone est à proscrire sur l'acétate de cellulose: elle peut attaquer la surface et provoquer un blanchiment, une altération ou une déformation selon la durée et l'intensité du contact. Ce type de dommage ne se corrige pas comme une rayure légère. Le polissage peut améliorer l'aspect d'une surface marquée, mais il ne reconstitue pas une matière chimiquement altérée.
Avant le travail, l'atelier est organisé pour permettre des contrôles fréquents. L'éclairage latéral doit rester disponible, la loupe être accessible et les disques du touret tourner sans voile. Il faut également prévoir de quoi nettoyer la pièce entre deux abrasifs. Le moindre grain plus gros transporté d'une étape à l'autre peut annuler une partie du travail déjà réalisé.
L'art du ponçage progressif: effacer les marques de l'usinage
Le ponçage manuel intervient avant le touret. Sa fonction est de réduire progressivement les stries d'usinage, les petites rayures et les irrégularités visibles. Il ne s'agit pas de rendre la matière parfaite en une seule passe, mais de diminuer la profondeur des marques jusqu'à obtenir une surface régulière, prête à recevoir les opérations de pré-polissage et de lustrage.
La règle est simple: chaque grain doit supprimer les traces du précédent. Si une rayure profonde subsiste après un abrasif moyen, une pâte de brillantage ne la fera pas disparaître par magie. Elle pourra donner temporairement une impression de brillance autour de la marque, mais celle-ci réapparaîtra dès que la surface sera nettoyée ou observée sous une lumière latérale.
Une séquence courante peut s'organiser ainsi:
| Étape | Abrasif | Support | Rôle |
|---|---|---|---|
| Reprise initiale | Grain moyen, choisi selon la profondeur des marques | Papier abrasif à l'eau sur support plan | Réduire les stries d'usinage et les rayures les plus visibles |
| Uniformisation | Grains plus fins utilisés progressivement | Papier abrasif à l'eau | Réduire les traces laissées par l'étape précédente |
| Préparation du poli | Grain très fin adapté à l'état de la pièce | Papier à l'eau ou abrasif de finition | Obtenir une surface homogène avant le touret |
Les numéros de grain ne sont pas une recette automatique. Une pièce peu marquée ne doit pas être reprise avec un abrasif trop agressif, car chaque passage enlève de la matière. À l'inverse, commencer directement avec un grain très fin sur une rayure profonde risque de prolonger inutilement le travail et de produire une surface qui paraît uniforme sans que le défaut ait réellement disparu.
Le ponçage se fait avec une pression légère et régulière. L'opérateur doit laisser l'abrasif travailler plutôt que chercher à accélérer le résultat par un appui fort. Une pression excessive peut creuser une zone, modifier un chanfrein ou arrondir une arête. Elle augmente aussi l'échauffement local, surtout si le papier est mal humidifié ou chargé de résidus.
L'eau joue plusieurs rôles. Elle évacue une partie des débris, limite l'encrassement du papier et aide à contenir la chaleur produite par le frottement. Le papier doit cependant rester propre: lorsqu'il se colmate, il ne coupe plus de manière régulière et peut traîner des particules qui rayent la surface. Entre deux grains, la pièce et le support sont soigneusement rincés et essuyés.
Le changement de direction aide à contrôler la progression. En croisant les passes d'un grain à l'autre, on voit plus facilement si les rayures de l'étape précédente ont disparu. Il ne s'agit pas de garantir mécaniquement qu'aucune marque ne subsiste, mais de rendre le contrôle plus lisible. Lorsque les anciennes traces ne sont plus visibles dans la direction de travail précédente, on peut passer à l'abrasif suivant.
Les zones courbes demandent une attention particulière. Sur une face plate, le support permet de conserver une pression répartie. Sur un galbe ou un retour de biseau, le papier doit épouser la forme sans la forcer. Un morceau trop rigide peut toucher seulement une arête et modifier son profil. Le geste devient alors plus court, plus mobile, avec une pression adaptée à la surface.
Le changement de grain n'est jamais une étape symbolique: il doit correspondre à une surface réellement débarrassée des marques du grain précédent.
La surface à la sortie du ponçage ne doit pas encore être jugée sur son éclat. Elle peut paraître mate et régulière, ce qui est normal. Ce que l'on cherche à ce stade, c'est une texture uniforme et l'absence de défaut profond visible. Le touret servira ensuite à améliorer la brillance, pas à masquer une préparation incomplète.
Le travail au touret: techniques de pré-polissage et choix des pâtes
Le touret intervient lorsque la surface a été préparée. Le choix du disque, la quantité de pâte et la durée de contact comptent autant que le produit utilisé. L'acétate supporte mal les excès de friction: la chaleur peut ramollir localement la matière et transformer une opération de finition en reprise de géométrie.
Le pré-polissage se fait généralement avec un support suffisamment ferme pour travailler de manière régulière, mais pas au point de marquer les arêtes. Un feutre dense ou un coton plus rigide peut convenir selon la forme de la pièce et le résultat recherché. La pâte est déposée en petite quantité sur le disque en mouvement. Une surcharge ne rend pas le polissage plus efficace; elle encrasse le support, réduit le contrôle du geste et laisse davantage de résidus sur la monture.
La pièce est présentée au disque déjà lancé. Le contact reste léger et mobile. On évite de maintenir la même zone contre le support, en particulier sur les bords fins, les extrémités de branches et les endroits proches d'un logement de charnière. Le geste doit suivre la forme de la pièce sans l'entraîner vers le bord du disque.
La pâte de pré-polissage contient des particules abrasives très fines qui contribuent à réduire les micro-rayures laissées par le ponçage. Elle facilite aussi le glissement entre le disque et l'acétate. Ce travail ne consiste pas à déposer une couche qui remplacerait la matière manquante: le résultat vient de l'action contrôlée du disque, de l'abrasif et du mouvement.
Les pâtes ne sont pas interchangeables. Une pâte prévue pour un métal dur peut être trop agressive ou trop sèche pour l'acétate. Le choix dépend de la formulation du produit, de la dureté du disque et de l'état de la surface. Dans un atelier, on préfère souvent consacrer un disque à une famille de produits afin d'éviter les contaminations croisées par des grains de granulométrie différente.
La température se surveille par le geste et par l'observation. Si la pièce devient trop chaude, si le brillant apparaît de manière irrégulière ou si la surface se voile après le passage, il faut interrompre le travail et laisser refroidir. L'opérateur ne doit pas attendre l'apparition d'une déformation pour réduire la pression. Des contacts courts et répétés permettent de contrôler plus finement le résultat qu'un appui continu.
Le travail au touret demande également de protéger les angles. Une arête vive peut accrocher le disque et faire pivoter la pièce. Les pièces doivent être tenues fermement, sans être crispées, avec une position qui permet de les retirer immédiatement. Sur une petite branche d'enfant ou sur une face étroite, cette maîtrise est particulièrement importante: les faibles dimensions laissent moins de marge pour reprendre une erreur.
Une fois le pré-polissage terminé, le disque est nettoyé ou remplacé. Le polissage de finition utilise un support plus souple, comme un coton cardé ou une flanelle adaptée, associé à une pâte ou une cire de brillantage plus fine. La pression diminue encore. Le but est d'améliorer la réflexion de la lumière et l'homogénéité de l'aspect, non de corriger une rayure qui aurait dû être traitée au papier.
| Phase | Support | Produit | Résultat recherché |
|---|---|---|---|
| Pré-polissage | Feutre dense ou coton ferme | Composé adapté aux plastiques et à l'acétate | Réduire les micro-rayures de préparation |
| Polissage | Coton plus souple | Pâte de finition fine | Améliorer la régularité de la brillance |
| Lustrage | Flanelle ou support très souple | Produit de brillantage peu abrasif | Uniformiser l'éclat et éliminer les derniers voiles de surface |
Sur l'acétate, la pâte ne compense pas un ponçage insuffisant. Elle améliore une surface préparée; elle ne transforme pas une rayure profonde en finition miroir.
La quête du brillant: lustrage final et précautions thermiques
Le lustrage est la dernière phase avant le nettoyage et le remontage. Il s'effectue avec un disque souple et un produit faiblement abrasif, parfois presque uniquement destiné à aviver la surface. L'action recherchée reste limitée: réduire les très fines marques résiduelles et améliorer la manière dont la lumière se réfléchit sur l'acétate.
Il faut se méfier d'une confusion fréquente entre brillance réelle et film de produit. Une surface peut sembler très brillante juste après le passage au disque parce qu'elle porte encore des résidus de cire. Après dégraissage, les défauts réapparaissent. Le contrôle doit donc être effectué sur une pièce propre, puis renouvelé sous une lumière latérale. Cette lumière est utile pour révéler les rayures, les voiles et les différences de texture; elle n'est pas la seule manière valable d'examiner une monture. L'éclairage diffus aide à apprécier l'uniformité générale, tandis qu'une source plus directionnelle permet d'isoler les défauts.
La température demeure le principal risque. L'acétate est une matière thermoplastique: un échauffement local peut la ramollir et modifier subtilement une courbe ou une arête. Le danger ne se limite pas à une brûlure visible. Une zone peut perdre son uniformité, se voiler ou prendre un aspect différent du reste de la monture. Lorsque cela arrive, un simple passage de lustrage ne suffit généralement pas; il faut revenir à une étape abrasive adaptée, avec le risque d'enlever davantage de matière.
Le lustrage se conduit donc par contacts brefs. La pièce est déplacée continuellement, sans stationner sur une pointe, une branche mince ou une zone déjà brillante. Le disque doit rester propre et suffisamment souple. Un support chargé de résidus durcis peut se comporter comme un abrasif irrégulier et créer des marques au lieu d'améliorer l'éclat.
Après le travail, les pièces sont dégraissées avec un produit compatible, puis essuyées avec une microfibre propre et non pelucheuse. Le nettoyage permet de distinguer la brillance de la matière de celle laissée par le produit de polissage. Il met aussi en évidence les zones qui ont reçu trop peu ou trop de travail.
Le contrôle final porte sur plusieurs points:
- la face doit présenter une brillance homogène, sans zone nettement plus mate ou plus voilée;
- les arêtes et les biseaux doivent conserver leur dessin initial;
- les logements de charnière et les tenons doivent être débarrassés des résidus de pâte;
- les branches doivent garder leur symétrie et leur mouvement;
- les rayures profondes restantes doivent être identifiées plutôt que dissimulées sous une cire;
- les surfaces de contact avec le visage ne doivent pas présenter d'aspérité gênante.
Sur une monture destinée à un enfant, le contrôle des arêtes et des zones de contact mérite la même attention que l'éclat visuel. Une finition brillante n'est pas réussie si elle s'accompagne d'un bord devenu irrégulier ou d'une branche qui ne se replace plus correctement. Pour une monture adulte de créateur, la précision des volumes et des transitions compte tout autant: le poli doit accompagner le dessin, pas l'effacer.
Polissage au tonneau et polissage manuel: deux usages différents
Le polissage au tonneau en lunetterie répond à une logique de production différente. Les pièces sont traitées en série dans une cuve avec un média approprié, selon un cycle défini par l'atelier. Cette méthode peut donner une finition régulière sur des formes compatibles avec le mouvement de la cuve. Elle est particulièrement intéressante lorsque les pièces sont nombreuses et que leur géométrie ne comporte pas de zones trop fragiles ou trop difficiles à atteindre.
Le polissage manuel offre davantage de contrôle local. Il convient aux petites séries, aux reprises après usinage, aux montures anciennes et aux pièces dont la forme demande une intervention ciblée. Une face très sculptée, un fond de gravure, un retour de biseau ou une zone proche d'un tenon ne réagissent pas forcément de la même manière à un traitement en cuve. Le geste humain permet de choisir la direction, la pression et la durée de contact pour chaque partie.
| Critère | Polissage manuel | Polissage au tonneau |
|---|---|---|
| Volume de production | Petite série, pièce unique ou reprise | Série plus importante |
| Contrôle | Très précis, zone par zone | Réglé par le cycle et le média |
| Formes complexes | Adapté aux zones difficiles d'accès | Dépend fortement de la géométrie |
| Rénovation | Permet de cibler les rayures et les voiles | Risque de traiter la pièce de manière trop uniforme |
| Risque principal | Surpression, échauffement ou modification locale | Usure ou contact indésirable entre les pièces |
Ces techniques ne s'excluent pas. Une pièce peut être traitée en série puis reprise manuellement sur une zone qui demande davantage de précision. À l'inverse, une monture travaillée à la main peut bénéficier d'une organisation d'atelier inspirée des procédés industriels: séparation des supports, contrôle du temps de contact et nettoyage entre les étapes.
Ce que le polissage manuel ne remplace pas
Le polissage agit sur l'état de surface. Il peut réduire des micro-rayures, atténuer des marques d'usinage et améliorer la brillance. Il ne répare pas une fissure, une inclusion importante, un défaut profond qui traverse la matière ou une déformation structurelle. Il ne reconstitue pas non plus une arête qui a déjà été trop usée.
Cette limite est importante en rénovation. Une ancienne monture peut retrouver un bel éclat tout en conservant une marque profonde, si la supprimer exigeait d'enlever trop de matière. Le rôle de l'atelier consiste alors à trouver un équilibre entre l'amélioration visuelle et le respect de la forme originale. Insister jusqu'à faire disparaître absolument toute trace n'est pas toujours la meilleure décision.
La prudence vaut également pour les zones gravées, les laminations et les acétates présentant plusieurs couleurs. Un ponçage trop appuyé peut modifier la profondeur d'une gravure ou rendre moins nette la transition entre deux couches. Sur un acétate translucide, une rayure peut sembler plus discrète sous certains angles puis redevenir visible lorsque la lumière traverse la matière. Le contrôle doit tenir compte de cet effet.
Le démontage et le remontage font partie de la qualité finale. Une monture parfaitement brillante mais remontée avec une charnière contrainte ou un tenon mal positionné n'est pas terminée. Après le polissage, chaque pièce est donc vérifiée séparément, puis assemblée avec les réglages nécessaires. Les branches doivent retrouver leur mouvement, la face rester stable et les zones de contact être propres.
La position de l'atelier
Le polissage manuel de l'acétate reste un travail de finition, mais il n'a rien d'une opération purement cosmétique. La brillance dépend de ce qui a été fait avant elle: démontage précis, observation, ponçage progressif, nettoyage entre les grains et maîtrise de la chaleur. Le touret ne fait que révéler la qualité de cette préparation.
La différence entre un polissage main et machine ne se résume donc pas à une opposition entre tradition et technologie. La machine apporte de la constance et de la capacité de production; la main apporte une lecture de la pièce, un contrôle des zones sensibles et la possibilité de s'arrêter avant de modifier un volume important. Dans une monture de créateur, cette nuance compte. Le brillant doit servir la forme, respecter les arêtes et rester cohérent avec la matière.
Une finition miroir réussie n'est pas celle qui cache tout sous une couche de produit. C'est celle qui résulte d'une surface correctement préparée, d'une brillance régulière et d'un geste assez mesuré pour ne pas sacrifier la géométrie de la monture. C'est aussi pourquoi la rénovation éclat lunettes acétate demande parfois plus de patience que la fabrication d'une pièce neuve: chaque reprise doit tenir compte de ce qui a déjà été enlevé, porté ou déformé.
Quand la progression des abrasifs est respectée, que le contact au touret reste mobile et que le contrôle alterne éclairage diffus et lumière latérale, l'acétate retrouve une profondeur de reflet sans perdre son dessin. Le résultat n'est pas seulement plus brillant. Il est plus lisible, plus régulier et fidèle au caractère de la monture.